
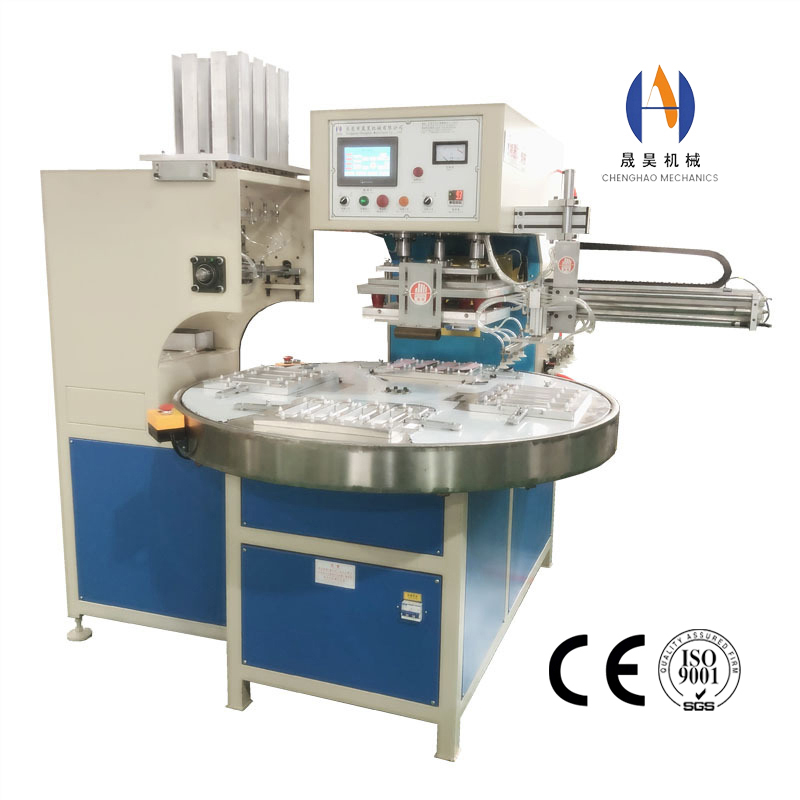
Frågan om manuell kontra automatisk högfrekvent svetsmaskin formuleras vanligtvis som ett teknikval. I praktiken är det en kommersiell sådan. Båda konfigurationerna svetsar samma material till samma kvalitet när de är korrekt uppställda — skillnaden är vem som lastar delarna, hur mycket som betalas per timme för det arbetet, hur ofta produkten ändras och hur mycket kapital som ligger på golvet mellan jobben. En helautomatisk linje med två skift av små beställningar är ett dyrt sätt att tillverka delar. En manuell press som körs tre skift av en enda högvolymprodukt är ett dyrt sätt att konkurrera. Att fatta rätt beslut handlar mest om att matcha maskinen med orderbokens form.
Det finns mer än ett binärt val
De flesta köpare erbjuds två alternativ – manuell press eller automatisk linje – när det i verkligheten finns fem vanliga nivåer mellan dem. Den nivå som passar en given produkt är ofta varken någon av ytterligheterna, och att medvetet välja den är det som undviker både överkapitalisering och en arbetskraftsflaskhals.
Eftersom svetsparametrarna förändras mycket lite mellan dessa nivåer ligger skillnaden nästan helt i hanteringen. Nivå 1 och 2 är domänen för standarden enkelhuvudad högfrekvensmaskin, och mycket av steget från nivå 2 till nivå 3 handlar om hur stilen dubbelhuvudad högfrekvent maskin="färg:;text-dekoration:understryk;"dubbelhuvuds högfrekvent maskin återvinner den kyltid som en enskild station förlorar. Det är därför jämförelsen nedan bygger på arbete, omställning och kapital snarare än på svetsens kvalitet. Hur varje nivå passar in i ett bredare produktionsflöde diskuteras i automation i plastsvetsningsproduktionslinjer.
Var varje nivå vinner
Den praktiska regeln är att automatisering betalar för hanteringstid som upprepas identiskt, många gånger om dagen, i månader. Där hanteringen varierar – olika delar, olika storlekar, frekventa designändringar – är flexibiliteten hos en manuell eller halvautomatisk press mer värd än genomströmningen i en linje. Över hela spektrumet av standarduppsättningar högfrekventa maskiner gäller samma princip: anpassa konfigurationen till ordermönstret snarare än till den högsta tillgängliga utgångssiffran.
Siffrorna som avgör det
Automatisering motiveras av en arbetsbesparing som upprepas under produktens livstid. Det gör beräkningen ganska enkel, förutsatt att ärliga siffror används för alla tre insatsfaktorer: cykeltid, arbetskostnad per timme och den realistiska årliga volymen.
Arbetskostnad per del
Multiplicera hanteringstiden per del med den fulllastade arbetskraften — inte lönen ensam, utan lönen plus förmåner, tillsyn och golvyta. Dela sedan antalet delar en operatör kan hantera per timme med den siffran.
Kapitalskillnad
Ta hela leveranskostnaden för den automatiska lösningen minus den manuella – inklusive extra verktyg, fixturer och driftsättning. Detta är det belopp som arbetsbesparingen måste betala tillbaka.
Realistisk årlig volym
Använd volymen du kan binda dig till för de tre nästa år, inte den toppordning du fick en gång. Automatisering av en produkt som kan tas ur produktion inom tolv månader återhämtar sällan sitt kapital.
Break-even-volym följer direkt: dividera kapitalskillnaden med den sparade arbetskraften per del. Om en automatisk lösning kostar 000 mer och sparar per del, är break-even cirka 171 000 delar – ungefär 57 000 per år under tre år. Om produkten realistiskt sett levererar 20 000 enheter per år är manuell eller halvautomatisk press det korrekta svaret oavsett hur bra den automatiska linjen är.
Vad automation faktiskt köper dig utöver Labour
En ren arbetsberäkning underskattar argumenten för automatisering i vissa anläggningar och överdriver den i andra. Detta är de operativa effekterna som måste vägas mot timpriset.
Wafer-till-Wafer Konsistens
En operatör som placerar en del något olika vid varje cykel ändrar tryckfördelningen. Automation fixerar delen identiskt varje gång, vilket vidgar processfönstret och minskar de avslag som en manuell press accepterar som normalt.
oberoende från färdighet
På en manuell press följer output och quality den erfarna operatören. Där kvalificerad arbetskraft är brist eller personalomsättningen är hög skyddar en automatiserad cell processen från personalförändringar.
Spårbarhet
Parameter-loggning, delräkning och refus-markering är naturliga utdata från en automatiserad cell. Vid manuell press måste de läggas till medvetet, och ofta görs de inte.
Operatörssäkerhet och trötthet
Att hålla händerna borta från elektroden under belastning och ta bort den repetitiva hanteringsuppgiften är en verklig fördel på långa skift och blir alltmer ett krav på efterlevnad snarare än en preferens.
Vad Automation Kostar Dig Utöver Kapitalet
Detta är nackdelarna som dyker upp efter installation snarare än i offerten, och de är anledningen till att en välvald halvautomatisk press ofta slår en linje som köpts ett steg före efterfrågan.
Ett beslutsramverk per scenario
Där orderboken är blandad vinner ingen enskild nivå på varje produkt. Detta är den sekvens som avgör de flesta faktiska köpbeslut, och den börjar med delen snarare än maskinen.
Den bredare frågan om vilken maskintyp som passar vilket material och vilken produkt ligger bredvid detta beslut och täcks i att välja rätt plastsvetsmaskin för PVC och TPU.
Bilderna att be om innan du bestämmer dig
Vanliga frågor
Välj nivån som matchar din orderbok
Chenghao Machinery bygger manuella, pneumatiska, hydrauliska, dubbelhuvud, roterande och helautomatiska högfrekventa svetsmaskiner från 3 kW till 60 kW, plus elektroder och fixturer som varje produkt kräver. Skicka oss din del, cykelförväntan och årliga volym, så berättar vi vilken nivå som ger avkastning – även när svaret är den enklare maskinen.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina