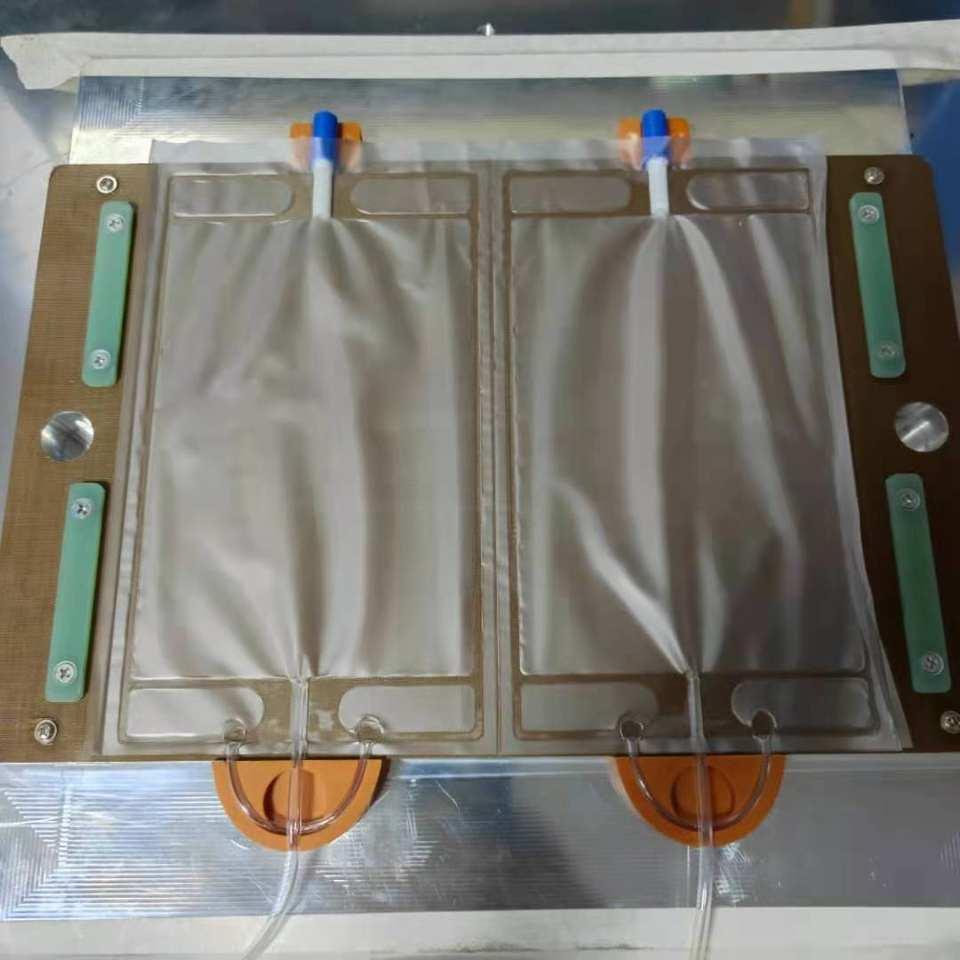
Högfrekvent svetsning för medicinska påsar: Utrustnings- och processöverväganden

Högfrekvent svetsning för medicinska påsar: Utrustnings- och processöverväganden

En medicinsk väska är den mest krävande svetsade produkten inom plastbearbetning. Den innehåller en steril vätska, den hanteras, fylls, hängs upp, släpps och ibland trycksätts, och dess försegling måste förbli intakt under hela innehållets hållbarhet. Den kombinationen – medicinsk påssvetsning med hög frekvens i produktionshastighet, med en dokumenterad process bakom varje sats – utesluter lim, sömnad och de flesta termiska metoder. Det innebär också att utrustningen inte kan väljas enbart baserat på effektvärde. Det viktiga är hur maskinen styr kraft, verktygsgeometri och cykelupprepbarhet, eftersom det är de variabler en valideringsrapport måste bygga på.

Varför medicinväskor svetsas med hög frekvens

Vätskepåsar är tillverkade av flexibel termoplastisk film, vanligtvis i flera lager, med styva portar, rör och ibland en intern skiljevägg svetsad i samma enhet. Få processer kan förena allt detta i ett enda pass utan att introducera ett främmande material i vätskevägen.

En söm gjord av själva väskan

HF-svetsning förbinder filmen med sig själv. Det finns inget limlager, inget lösningsmedelsrester och inget tredje material som kan läckas ut i innehållet — tätningen är kemiskt densamma som påsens vägg.

läckage över hela sömmen

Svetsen är kontinuerlig och jämn i djup, så den motstår internt tryck och upprepad böjning. Sydda eller värmetäta sömmar koncentrerar spänningar vid stygnhålen och i ändarna av en fusionzon.

portar och rör i samma cykel

Utloppsportar, injektionsställen, hängare och interna bafflar placeras av verktyget och svetsas samtidigt med påsens kontur, vilket eliminerar en andra sammanfogningsoperation och den kontamineringsrisk som följer med.

En upprepbar, dokumenterbar cykel

Kraft, tid, tryck och kylning kan ställas in numeriskt och registreras, vilket är det som gör processvalidering och batchspårbarhet möjlig från början.

Eftersom tätningen beror på filmens dielektriska respons, styr materialvalet allt nedströms. Hur polaritet, mlättningsmedelsinnehåll och lagerstruktur beter sig i ett elektriskt fält behandlas i PVC, TPU och PU:s materialegenskaper.

Påstyper och hur de skiljer sig åt på maskinen

De påsar en tillverkare tillverkar är sällan alla likadana, och varje typ ställer olika krav på verktyg, kraft och cykeldesign. En enskild maskin kan ofta köra flera av dem, men endast om specifikationen byggdes kring den mest krävande snarare än den vanligaste.

Bag Type <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Typisk konstruktion <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Vad den kräver av maskinen Enkelkammar IV-vätskepåse Två eller tre lager medicinsk PVC-film, en eller två svetsade portar, hängande ögla jämn kraft över ett stort platt område; verktyg som tätar runt portar utan att krossa lumenen Multi-chamber bag Separata fack uppdelade av en avtagbar eller frangibel intern tätning Två olika svetsintensiteter i en cykel — en permanent kontur och en kontrollerad hållfasthetsavdelare Blodpåse Tjockare PVC, flera portar och rör, ibland en integrerad provtagningsficka Högre klämkraft och längre kylning under tryck; mycket snäv måtttolerans vid portingångar Urin- och dräneringspåsar Tunnfilmskropp med svetsade inlopps-, utlopps- och tappkopplingar, ofta i stort format Stort elektrodområde vid måttlig effekt; hantering av långa ostödda skarvar utan rynkor TPN och näringspåsar Flerskiktsfilm, ofta med syrebarriärlager, plus flera svetsade portar Noggrann kontroll av den termiska profilen så att barriärlagren inte skadas vid skarvkanten Bevattnings- och förpackningspåsar Enkel tvålagerskonstruktion, hög volym, minimal portering Genomströmning snarare än precision — en roterande eller inline-konfiguration är oftast den bättre matchningen

Material and What They Needs

De flesta medicinväskor är fortfarande gjorda av PVC eftersom det är lätt att svetsa, är transparent, flexibelt och väl förstått av regulatorer. Övergången från plastiserad PVC har förändrat formuleringar snarare än processen, men det har gjort svetsfönstret smalare i flera fall.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Material <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">HF Response <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Processnotis Plasticized medical PVC (DEHP) Stark och förutsägbar Brett svetsfönster; referensmaterialet för påstillverkning DEHP-fri plastiserad PVC Något annorlunda förlustbeteende än DEHP Recept är inte överförbara — mjukgöringssystemet ändrar både värmegenerering och mjukgöring EVA och EVA-baserad flerskiktsfilm Moderat; svarar delvis genom den polära komomomeren Behöver högre fältstyrka och tätare tryckkontroll; barriärlager begränsar den användbara temperaturen Medicinsk TPU-film Bra, men mjukare och mer elastisk när den är varm Kylning under tryck är avgörande; fukten måste kontrolleras innan svetsning Opolär polyolefinfilm (PP, PE) Mycket dålig vid konventionella HF-frekvenser Inte en HF-applikation — dessa filmer tillhör termiska eller ultraljudsprocesser

Utrustningskonfigurationer för påstillverkning

Säcksvetsutrustning sträcker sig över ett brett spektrum, från en manuellt laddad press till en helautomatisk linje. Rätt val följer av påsstorlek, daglig produktion och hur många produktvarianter som måste köras på samma tillgång. Specialbyggd medicinsk påssvetsningsutrustning hanterar porttätning och konturer i en och samma operation, vilket är svårt att uppnå på en allmän press.

<:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Konfiguration Lämplighet <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Typisk utdata Enkel-huvud press Trials, små batcher, många varianter, stora påsformat Operator-tempo Dubbelhuvudpress Två stationer som alternerar, en operatör, bättre utnyttjande av generatorn Ungefär dubbelt så mycket som en enda huvud med samma effekt Roterande torn Högvolym enskilda produkter där operatören lastar medan en andra station svetsar och en tredje kyler Kontinuerlig, begränsad av laddningstid Automatisk linje med rollmatning Förpackningspåsar och enkla påsar; film matas från rullar, svetsas, skärs och staplas automatiskt Högst, med minimal arbetsinsats Dedikerad port och rörstation Lägger till när portsvetsens kvalitet behöver sin egen kontrollerade cykel separat från påsens konturer Matar en befintlig linje

processöverväganden som avgör sigillkvalitet

Svetsning i portar och rör

Porten är den svagaste punkten i alla vätskepåsar, eftersom det är där en styv komponent möter flexibel film. Verktygen måste omge porten så att materialet flyter runt och stänger helt, utan att röret kollapsar eller mjuk film trycks in i vätskevägen. Där portskaftet är av ett annat material än säckfilmen, bygger svetsen på inkapsling och mekanisk låsning snarare än på riktig fusion, och tryckfönstret för det lokala området är smalare än för den plana konturen. I vissa konstruktioner kräver hamnstationen en egen kraftinställning, vilket bara är möjligt om pressen tillåter självständig kontroll över området.

Tätningsbredd, hörngeometri och inre kurvor

Tätningsbredden väljs utifrån belastningen som sömmen bär, men hörnen och kurvorna är lika viktiga. Ett vasst inre hörn koncentrerar peel-spänning och är en vanlig orsak till skarvbrott, så radier och generösa radieövergångar bör designas in i verktyget från början. Den mekaniska sidan av elektrodgeometrin — material, kantform och termiskt beteende — beskrivs i guiden till design av elektroder för högfrekvent svetsning.

Kylning under tryck

Påsfilmen är tunn och varma sömmar är svaga. Om klämman öppnas medan svetsen fortfarande är mjuk kan skarven dras isär invändigt och ändå se kontinuerlig ut på utsidan — en defekt som överlever visuell inspektion och går sönder i tjänst. Kyltiden under fullt tryck måste ställas in från materialet och skorstenen, inte från den kortaste tid som gör att operatören kan hålla jämna steg. För tjocka eller fuktkänsliga konstruktioner tar en förvärmare framför pressen bort ytfukt och förkortar svetsdelen av cykeln utan att förkorta kylningsdelen.

Renlighet och partikelkontroll

Verktygsytorna kommer direkt i kontakt med filmen, så elektroden och pressplattan blir en del av kontamineringskontrollplanen. Detta innebär släta, korrosionsbeständiga ytor som kan rengöras, inget exponerat smörjmedel i svetszonen och uppmärksamhet på lufttillförseln – en pneumatisk press med ett ounderhållet filter kan avsätta oljedimma exakt där påsen försluts.

Receptvalidering och upprepbarhet

Tre på varandra följande bra urval är inte en validerad process. Ett påsrecept bevisas endast när maskinen håller samma effekt, tid, kraft och kylning under en hel produktionsomgång, över skiftbyten och i slutet av ett långt skift när generatorn och verktygen är varma. Inspelningsförmåga och stabil generatorutgång är därför utrustningskrav, inte bekvämligheter. De allmänna reglerna för att hålla en svetsprocess inne i dess fönster anges i minskar defekter och stillestånd i HF-svetsproduktion.

Kvalitetskontroll och testning

Att testa en medicinsk väska handlar om att hitta de sömmar som läcker, inte de som ser acceptabla ut. Testerna nedan är de som korrelerar med verklig serviceprestation.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Test Vad det avslöjar Burst pressure test Den ultimata styrkan i skarven och portfogen, testad till förstörelse på prover Tryckavtagande- och läckagetest Pinholes och ofullständig fusion som en visuell kontroll inte kan se, applicerad på färdiga påsar Färgpenetration Kapillärbanor går genom en skarv som är bunden men inte sammanfogad över hela bredden Peel- och dragtest Om skarven faller sammanhängande tyst, vilket indikerar att filmen själv är sammanfogad snarare än bara fastsatt Tvärsnittsundersökning Faktisk svetsdjup i förhållande till filmens tjocklek, och om filmen var alltför utspädd Tubutdragning och vridmomenttest Integritet hos port-till-rör-övergången under hanteringen som en fylld påse tar emot

Relationen mellan processvariablerna och styrkan som dessa tester mäter behandlas i detalj i vilka faktorer som påverkar högfrekvent svetshållfasthet.

Specificering av utrustning för reglerad produktion

Utöver själva svetsprestandan måste en maskin avsedd för medicinväskproduktion stödja den dokumentation och kontroll som produkten kräver. Dessa punkter är värda att lösa redan i specifikationsstadiet, eftersom de flesta är svåra att eftermontera.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Krav <:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Varför det spelar roll i en medicinsk påslinje Numerisk receptlagring per produkt Recept måste minnas exakt, inte justeras av operatören i början av ett skift Kraftkontroll och mätning En kalibrerad tryck- eller kraftavläsning är det som gör inställningen granskabar Dataloggning av cykelparametrar Batchposter behöver bevis på att varje cykel kördes inom det validerade fönstret Rengörbar, korrosionsbeständig konstruktion Stöder rengörings- och partikelkontrollregim runt svetszonen Stabil generatorutgång över skiftet Ett åldrande oscillatorrör ändrar den levererade effekten och driver processen om det inte övervakas Verktygsdokumentation Elektrodritningar och material ingår i dokumentationen för kontrollerade processer

Sex överväganden innan du specificerar

1. Mät kraften från porten, inte från säcken. Konturtätningen täcker ett stort område, men det är portfogen som begränsar processen. Specificera pressen så att portstationen har tillräcklig kraft, och kontrollera att ytminskning är möjlig om konturen annars skulle vara övertryckt.
2. Behandla filmen som en del av maskinspecifikationen. Kvalitet, tjocklek, mjukgöringssystem och lagerstruktur förändrar alla receptet. Bekräfta specifikationen mot den film som faktiskt levererats, inte ett nominellt datablad.
3. Skydda kylningssegmentet av cykeln. Låt aldrig kyltiden förkortas för att öka utgången. Om genomströmningen är kort, lägg istället till en andra station — verktygen för tätning runt portar och insatser beskrivs på högfrekvent formsida.
4. Separat svetsning från trimning när kantkvaliteten är viktig. Kombinerat svets- och skärverktyg ökar produktionen men förbrukar den mjukade eggen när den skär; Där påskanten är ett funktionellt tätningsområde, håll operationerna åtskilda med dedikerad svets- och skärutrustning.
5. Planera för läckagetester som en del av serien. En väska som är svetsad men inte testad är inte en färdig medicinsk väska. Tillåt utrymme och hantering för tryckavtagningsprov direkt efter svetsning, så länge satsen fortfarande är spårbar. Lufttäta påskonstruktioner som måste klara internt tryck svetsas på maskiner byggda för denna uppgift, såsom krockkuddesvetsnings- och skärutrustning.
6. Köp varianter du kommer att köra i tre år. Portformat, filmleverantörer och påsstorlekar varierar. En maskin med utbytbara verktyg och tillräckligt stort kraftområde överlever produkten den köptes för.

En sista skillnad är värd att ha i åtanke vid specifikationen. En maskin som köpts för att svetsa påskonturer är inte automatiskt rätt tillgång för alla andra komponenter i samma enhet — gjutna delar, snoddsdelar och styva höljen kan tillhöra en helt annan sammanfogningsprocess. Att först lösa säcklinjen och behandla resten av samlingen som ett separat beslut leder vanligtvis till en bättre fördelning av samma budget.

Vanliga frågor

Kan varje medicinväska svetsas med High Frequency?
No. Filmen måste vara tillräckligt polär för att värmas i ett elektriskt fält. Plastiserade PVC-, EVA- och TPU-filmer svetsas väl; polyolefinfilmer som PP och PE svarar inte vid konventionella HF-frekvenser och måste sammanfogas med termiska eller ultraljudsmetoder. Påsdesigner som kombinerar en polär kroppsfilm med ett opopolärt inre lager behöver att lagerstrukturen undersöks innan processen väljs.
Varför klarar vissa väskor inspektionen och läcker ändå i tjänst?
Nästan alltid för att sömmen släpptes medan den fortfarande var mjuk, eller för att kontakttrycket var ojämnt och en del av sömmen aldrig var helt sammanfogad. Båda förhållandena ger en skarv som ser kontinuerlig ut och håller ett statiskt test, för att sedan separera vid upprepad böjning eller internt tryck. Kylning under full klämkraft och platt, parallell verktygshantering är de två motåtgärderna.
Hur svetsas porten utan att blockera röret?
Verktyget lokaliserar porten och applicerar kraft runt dess bas istället för över den, så att filmen flyter runt skaftet och borrningen stöds internt av en mandrel eller av själva insatsen. Portområden kräver ofta en annan kraft än den plana konturen, vilket är anledningen till att pressar som tillåter zon- eller trappstegsverktyg föredras för säckarbete.
Kräver bytet från DEHP till en DEHP-fri mjukgörare ny utrustning?
Vanligtvis inte, men det kräver ett nytt recept. Olika mjukgöringssystem ändrar både värmen som genereras i fältet och temperaturen där filmen mjuknar, så tidigare effekt- och tidsinställningar överförs inte rent. Verktygen är i allmänhet återanvändbara; Processfönstret måste återupprättas och valideras.
Vilket resultat kan förväntas från en säcksvetslinje?
Output styrs av cykeltid och antal stationer, och cykeltiden domineras av kylning snarare än svetsning. En enkelhuvudspress är operatörsstyrd, en dubbelhuvudspress fördubblar ungefär genomströmningen för samma generator, och en roterande eller automatisk rullmatad ledning är den enda vägen till verkligt hög volym utan att lägga till arbetskraft. Behandla alla angivna siffror som antar en förkortad kyltid som orealistiska.
Kan en allmän HF-press användas för medicinväskor?
För försök och småvolymsarbete, ja, förutsatt att kraftomfång, verktyg och kontroller är tillräckliga. För reglerad produktion är det vanligtvis inte det bästa svaret, eftersom porttätningen, repeterbarheten och dokumentationsförmågan som medicinväsktillverkning behöver är lättare att få från specialbyggd utrustning än att lägga till i en standardpress efteråt.

Få processen rätt från första påsen

Chenghao Machinery designar och bygger högfrekvent svetsutrustning för produktion av medicinväskor och vätskebehållare, inklusive tvåstationspressar, roterande torn och specialbyggda verktyg för portar, rör och interna tätningar. Skicka oss din påsritning, filmstruktur och dagliga produktionsmål för en maskin- och verktygsspecifikation som matchar den fog din produkt faktiskt måste överleva.

Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina