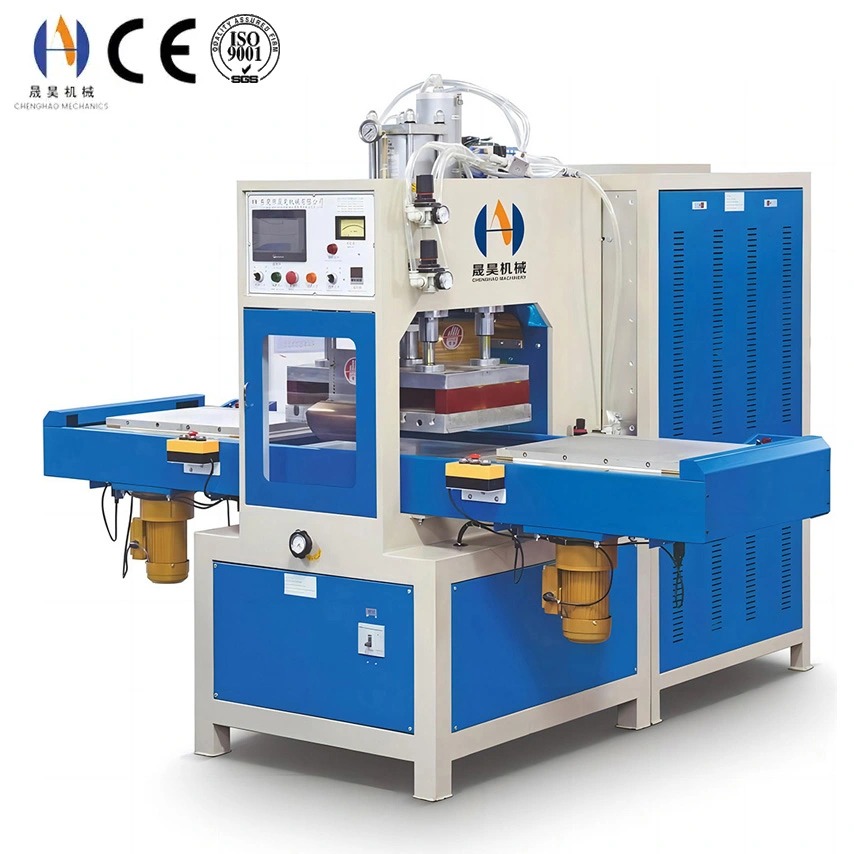
Hur man felsöker svaga svetsar vid högfrekvent plastsvetsning

Hur man felsöker svaga svetsar vid högfrekvent plastsvetsning

Svaga högfrekventa svetsar orsakas sällan av en enda trasig komponent, och därför feldiagnostiseras de så ofta. En skarv som lossnar kan skyllas på ett trött oscillatorrör, när det verkliga felet är en elektrod som slutat ha jämn kontakt. Det kan skyllas på operatören när materialet har absorberat fukt över natten. Svaga svetsar är det synliga resultatet av en obalans någonstans inom de fyra saker som HF-svetsning beror på — levererad effekt, temperatur vid temperatur, applicerad kraft och fogens tillstånd — och felsökningsuppgiften är att isolera vilken av dessa som har rört sig. Denna guide beskriver hur man bekräftar att en svets verkligen är svag, hur man spårar den till en grundorsak och hur man permanent korrigerar processen istället för att jaga symptomet bit för bit.

Först, separera svag från undersvetsad och översvetsad

En svag svets är en som faller under den styrka som applikationen kräver, och den fallerar på ett karakteristiskt sätt: skarven delar rent längs fogen, ofta med liten eller ingen materialöverföring från ena sidan till den andra. Detta skiljer sig från en översvetsad skarv, som går sönder precis bredvid svetslinjen eftersom materialet har späts ut och blivit skört av för mycket kraft, tryck eller tid. Båda kallas "svaga" på verkstadsgolvet, och de har motsatta orsaker. Att behandla en översvetsad skarv genom att tillföra kraft gör det värre; Att behandla en undersvetsad skarv genom att minska trycket gör samma sak. Det första steget är därför att titta på var och hur leden fallerar.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Vad du ser vid misslyckande <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Vad det vanligtvis betyder <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">First Direction Sömmen lossnar utan att basmaterialet rivs sönder Undersvetsad — gränssnittet nådde aldrig fusionstemperatur Öka effekttätheten eller tiden; kontrollera kontakt Brott precis utanför svetslinjen, materialet tunnat ut och stelt Översvetsad — fogen är het och tunn, den omgivande filmen är svag punkt Minska effekt, tid eller tryck; förbättra kylningen Styrkan varierar runt samma skarv Ojämnt fält eller tryck — ett verktygs-, nivellerings- eller fixtureproblem snarare än en inställning Inspektera elektrodens planhet och parallellism Stark första skiftet, svag senare i körningen En drivande variabel — röråldring, elektroduppvärmning, jiggkryp eller omgivande luftfuktighet Logga parametrar över tid; leta efter trend, inte genomsnitt Sömmen rivs upp, ofta med brännande eller ett nålhål Båg- eller genombränning bredvid en svag linje — en förorenad yta eller en skarp elektrodkant Rent material och dressa elektrodkanter

Test innan du rör en inställning

Det är vanligt att en "svag svets" deklareras baserat på ett handdrag som kändes lättare än vanligt. Den bedömningen är inte upprepbar, och att justera maskinen mot den slösar tid och brukar ofta förskjuta processen från en inställning som redan var korrekt. Innan någon parameter ändras bör styrkeförlusten kvantifieras, och testet bör vara ett som anläggningen kan upprepa vid varje sats. Den valda metoden beror på produkten, men principen är densamma: applicera en definierad last på ett definierat prov och jämför med ett dokumenterat minimum.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Test Best For Vad det avslöjar Peel-test Platta skarvar, film och ark, snabb kontroll av verkstadsgolvet Om gränssnittet fusionerades och hur konsekvent fusionen är längs skarven Drag- eller lap-shear-pull Varje skarv där ett nummer måste registreras Last vid fel, så att ett minimum kan sättas och trendas mot en före-och-efter-siffra Burst- eller trycktest Uppblåsbara eller förseglade produkter — påsar, blåsor, luftkuddar Om hela sömmen håller som ett system, och var det svagaste segmentet sitter Visuell och sektionsklippning Bekräftar hur felet ser ut internt Svetsdjup, hålrum, kontamineringslager och om skallinjen är gränssnitts- eller basmaterial

Endast när ett upprepbart antal finns kan en förändring bedömas. Den fullständiga uppsättningen variabler som bestämmer det antalet — frekvens, effekt, tid, tryck, elektrodgeometri och materialkvalitet — undersöks i guiden till faktorer som påverkar högfrekvent svetshållfasthet, vilket är ett användbart komplement till den diagnostiska sekvensen nedan.

De fyra familjerna av rotorsak

Nästan varje svag svets härstammar från en av fyra familjer. Att sortera symptomet i rätt familj först sparar mest tid, eftersom det talar om för dig om du ska röra generatorn, pressen, verktygen eller materialet. Tabellen nedan är kartan; De följande avsnitten förklarar varje familj i detalj.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Family <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Typisk signatur <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Var ska man leta först Ström och generator Konsekvent svag överallt, värre på tjocka eller stora delar Inställning, rörskick, effekttäthet för svetsområdet Tryck, tid och kylning Svaga eller tunna skarvar, känslighet för små inställningsändringar Force-kalibrering, dwelling och kylning under tryck Verktyg och elektrod Styrkan varierar längs skarven; vissa delar bra, andra dåliga Elektrodplanhet, ytskick, kantradie, jiggstöd Material och förberedelse Plötslig förändring mellan batcher eller skift; bubblor och tomrum Fukt, föroreningar, mjukgörare, tillsatsnivå, förvaring

Effekt och generatororsaker

När varje del på ett visst verktyg blir svag, och svagheten växer med storleken eller tjockleken på delen, förtjänar generatorsidan uppmärksamhet före allt annat. Den vanligaste enskilda orsaken är helt enkelt otillräcklig effekttäthet — tillgängliga watt dividerat med svetsytan. Ett verktyg som fungerar på en liten etikett kan svälta på en stor panel, och skarven når då aldrig fusionstemperatur inom den tillåtna tiden.

Otillräcklig effekttäthet

Om svetsområdet har ökat sedan verktyget specificerades kan generatorn vara vid sin gräns. Symptomet är en jämnt svag skarv som inte kan åtgärdas genom att förlänga uppehållstiden, eftersom materialet värms för långsamt för att smälta samman innan det svalnar.

Oscillatorrörets åldrande

Output minskar gradvis när högfrekvent elektronrör närmar sig slutet av sin livslängd. Eftersom nedgången är långsam är det första tecknet oftast en skarv som behöver mer tid än tidigare, följt av en som förblir svag oavsett hur timern ställs in.

Detuning

En förändring i verktyg, kabeldragning eller lastkapacitans kan dra kretsen ur resonans, så att effekten reflekteras istället för att levereras. Stämningsindikatorn eller plattströmmen visar det innan skarven gör det, vilket är anledningen till att rutinmässiga justeringskontroller hör hemma i underhållsschemat.

Frekvensdrift

En generator som avviker från sin designfrekvens kopplas ojämnt in i materialet. Där driften är betydande minskar fogstyrkan även om den indikerade effekten ser normal ut, eftersom energin appliceras mindre effektivt.

Tryck, tid och kylning orsakar

Presssidan ger svaga svetsar i båda riktningarna, vilket gör den till en vanlig källa till förvirring. För lite tryck gör att de två ytorna aldrig får den intima kontakt som krävs för att fältet ska kunna överbrygga gränssnittet, så skarven är svag medan maskinens indikatorer ser helt friska ut. För mycket tryck gör att det mjuka materialet pressas ut ur fogen, vilket tunnar ut skarven och lämnar den omgivande filmen att först gå sönder.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Cause Signatur <:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Korrigering Trycket för lågt Svag överallt, bågar oftare, ingen blixt vid skarvkanten Höj kraften tills skarven bara blinkar; kontrollera med en tryckmätare, inte regulatorratten Tryck för högt Överskott av flash, tunnad skarv, fel precis utanför svetslinjen Minska kraften; där geometrin är komplex, byt ut med en fjädrad eller flerstegs klämma Svetstiden för kort Svag skarv som operatören kompenserar för genom att trycka två gånger Extend dwell i små steg; en dubbeltryckning är ett symptom, aldrig lösningen Cooling släpptes tidigt Peel styrka fint direkt, dålig när delen slappnar av Håll trycket genom kylning och öppna först efter att skarven har stelnat Force not square mot delen Ena sidan av skarven stark, den andra svag Nivellera platten och kila jiggen så att kraften fördelas jämnt

Verktyg och elektrod orsakar

När vissa delar från samma verktyg är starka och andra svaga, är problemet nästan alltid mekaniskt snarare än elektriskt. Elektroden och formen bestämmer strömtätheten och kraftfördelningen, så slitage eller förorening i dem visar sig direkt som inkonsekvent styrka. En ansamling av mjukgörare, frigörande medel eller nedbrutet material på elektrodytan är en av de mest underdiagnostiserade orsakerna till en långsamt försvagande skarv, eftersom den ändrar kontakt utan att ändra någon inställning på maskinen.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Villkor <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Effekt på styrka Elektrodytan är förorenad eller oxiderad Kontaktmotståndet ökar, så fältet sprids och densiteten vid skarven minskar — skarven försvagas gradvis och maskinen ser normal ut Skarp eller burd elektrodkant Koncentrerar fältet och orsakar kantbågar eller genombränning bredvid svetsen, vilket lämnar en svag linje där bågen har träffat Otillräcklig eller ojämn hållning Material lyfter eller förskjuts under svetsning, så att delar av fogen aldrig stängs; styrkan varierar längs skarven Forma eller platta ut ur flat Kraft och fält koncentreras där ytorna först nuddar varandra; resten av skarven är utsvulten och förblir svag Skadad jigg eller slitna lokaliseringspinnar Delpositionen glider så att svetslinjen inte linjerar med elektroden och styrkan blir ojämn

Eftersom elektrodens tillstånd är så viktigt förtjänar geometrin och ytans specifikation samma uppmärksamhet som maskinens inställningar. En strukturerad metod för kantradie, markbredd och relief beskrivs i guiden till design av elektroder för högfrekvent svetsning, och de förbrukningsvaror som håller dem fungerande enligt specifikation täcks under högfrekventa tillbehör.

Material och förberedelseorsaker

Materialproblem har ett tydligt fingeravtryck: skarven är stark, sedan kommer en ny rull eller en ny produktionsdag och skarven är svag, utan att något ändrats på maskinen. Den vanligaste orsaken är fukt. PVC och TPU absorberar båda vatten, och det vattnet omvandlas till ånga i fält, vilket skapar hålrum och en skarv som ser svetsad ut men som separerar under belastning. Ett material som lämnats öppet över natten kan bete sig helt annorlunda än samma material som tas direkt från en förseglad påse.

<:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Materiell faktor <:e stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Varför det försvagar svetsen Absorberad fukt Förvandlas till ånga vid svetstemperatur, vilket bildar hålrum och bubblor som bryter bindningsområdet; styrkan sjunker kraftigt med endast en liten fuktökning Ytkontaminering Olja, damm, frisättningsmedel eller hanteringsrester blockerar fältet från att överbrygga gränssnittet, vilket skapar ett svagt gränssnittslager även när svetsen ser färdig ut Mjukgörare och additiv variation HF-svetsning beror på materialets dielektriska förlustbeteende; för mycket mjukgörare eller fel fyllnadsämne ändrar hur lätt det värms, så en sats kan svetsas dåligt på oförändrade inställningar Tjockleks- eller laminatförändring Tjockare eller annorlunda laminerat material kräver mer energi för att nå fusionstemperatur; en gaugeförändring förskjuter tyst hela processfönstret Termisk eller UV-åldring av rullen Gammal kolv kan ha förändrade ytegenskaper, så prestandan varierar mellan början och slutet av en rullning

Materialval och bearbetning samverkar starkt med svetsmetoden, vilket är anledningen till att samma film kan svetsas bra i en anläggning och dåligt i en annan. Hur olika polymerfamiljer reagerar på fältet undersöks i hur materialegenskaper påverkar svetsprocessen.

En steg-för-steg-felsökningssekvens

Att arbeta genom familjerna i en fast ordning förhindrar det vanligaste misstaget i HF-felsökning – att ändra flera variabler samtidigt och sedan inte veta vilken som hjälpte. Sekvensen nedan isolerar en variabel i taget, från utsidan och in.

1. Kvantifiera svagheten. Skala, dra eller bursta ett känt prov och spela in ett nummer. Om det uppfyller det dokumenterade minimumet är problemet kosmetiskt eller subjektivt, inte strukturellt.
2. Bestäm om den är under- eller översvetsad. Titta var sömmen gick sär. Gränssnittsfelpunkter vid undersvetsning; grundmaterialbrott precis utanför linjen tyder på översvetsning. De två behöver motsatta korrigeringar.
3. Kontrollera materialet först, eftersom det är lättast att utesluta. Bekräfta kvalitet, mätvidd, batch och lagring. Svetsa en bit direkt ur en förseglad påse på oförändrade inställningar; Om styrkan återvänder är materialet eller dess konditionering orsaken.
4. Inspektera elektroden och formen. Rengör ytorna, kontrollera kantens skick, kontrollera planheten och kontrollera att delen är korrekt placerad. Detta eliminerar den familj som orsakar mest inkonsekvens mellan delarna.
5. Verifiera presssidan. Mät faktisk kraft vid plattan med en mätare, kontrollera dwell- och kyltimers mot receptet och kontrollera att trycket hålls genom kylning. Lita inte på ratten eller skärmen ensam.
6. Först därefter undersök generatorn. Kontrollera inställningen, kontrollera rörets servicetimmar och bekräfta att effekttätheten är tillräcklig för svetsområdet. Eventuella förändringar här bör mätas mot baslinjetalet från steg 1.
7. Spela in inställningen som fungerade. Spara det korrigerade receptet mot artikelnumret så att lösningen kan upprepas. En svag svets som är härdad men inte dokumenterad kommer tillbaka vid nästa byte.

Permanenta fixar och förebyggande

Felsökning tar bort den omedelbara svagheten; Förebyggande hindrar att det kommer tillbaka. De flesta anläggningar som slutar jaga svaga svetsar gör det genom att flytta insatsen uppströms – kontrollera material, underhålla verktyg och övervaka drift – snarare än genom att bli snabbare på att justera inställningarna efteråt.

<:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Measure <:te stilen="padding:12px 14px;text-align:left;border:1px solid #d0d8f0;">Vad det förhindrar. Förseglad förvaring och en definierad torkrutin för hygroskopiskt material Den batch-till-batch-svagheten som uppstår efter att material har lämnats exponerat Inkommande inspektion av kvalitet, mätare och additiv nivå Den tysta processförändringen orsakad av en leverantörs- eller formuleringsförändring Schemalagd elektrodrengöring, kantbehandling och planhetskontroller Den gradvisa styrkan minskat av smutsning och slitage som ingen inställningsändring kan åtgärda Force kalibrering och timerverifiering på en fast cykel Den långsamma driften av tryck och dwelling som trycker ut en frisk process utanför sitt fönster Peel eller pull-test med definierade intervaller med inspelade resultat Svaga svetsar når nästa operation, och ger en tidig varningstrend innan de gör det Lagrade recept låsta mot artikelnumret Återinförande av en svag svets av en operatör som börjar från fel baslinje

Där svaga svetsar är vanliga i många produkter är det oftast det bredare produktionssystemet som bör sökas — sekvensering, verktygshantering och processkontroll som minskar de förhållanden där defekter uppstår diskuteras i minskar defekter och driftstopp i HF-svetsproduktion och i förbättrar PVC-svetskvaliteten.

Vanliga frågor

Varför är min svets svag på ena sidan av skarven?
En ensidig svaghet är nästan alltid mekanisk. Elektroden eller plattan är inte vinkelrät mot delen, jiggen stöder inte skarven jämnt eller så placeras delen inte korrekt, så kraft och fält koncentreras på den starka sidan och svälter på den svaga. Kontrollera planhet, parallellism och lokaliseringsfunktioner innan du rör någon elektrisk inställning.
Kan en svag svets åtgärdas genom att öka svetstiden?
Ibland, men bara om orsaken verkligen är otillräcklig dwell. Om det verkliga felet är lågt tryck, en förorenad yta eller ett åldrande rör, överhettar materialet genom att lägga till tid, skarven blir tunnare och en översvetsad fog som går sönder bredvid svetslinjen istället för vid den. Tid är en korrigering för en specifik orsak, inte en allmän lösning.
Hur vet jag när oscillatorröret är problemet?
Röråldrande visar sig som en gradvis erosion av output: processen behöver successivt mer tid för att nå samma styrka, men slutar sedan helt att nå den. Plattströmmen och stämningsbeteendet ändras vanligtvis innan skarven gör det. Om styrkan har minskat stadigt under veckor på oförändrade inställningar och rengöring av elektroderna inte har hjälpt, mät röret mot dess livslängd och utgångsspecifikation.
Varför blir sömmen svagare efter ett materialbyte i batchen?
Batch-för-batch-variation i märgerinnehåll, fyllnadstyp eller fukt ändrar hur lätt materialet värms upp i fält. Film med identiskt utseende från samma leverantör kan svetsas olika om formuleringen eller lagringshistoriken skiljer sig åt. Svetsa ett prov från den nya satsen på det befintliga receptet innan du kör produktion, och behandla resultatet som en ny baslinje.
Betyder en bränd eller missfärgad skarv alltid en svag svets?
Nej, och det antagandet orsakar mycket onödig justering. Missfärgning indikerar vanligtvis övervärme, vilket ofta innebär att skarven är översvetsad snarare än svag. Det enda pålitliga sättet att veta är att testa styrkan. En kosmetiskt dålig skarv kan vara strukturellt stabil, och en renare skarv kan vara svag om gränssnittet aldrig har smält samman.
Hur ofta bör processen verifieras för att upptäcka svaga svetsar tidigt?
I början av varje batch, efter varje byte, och med fasta intervaller under långa körningar. Styrkekritiska produkter såsom medicinska eller tryckhållande produkter motiverar vanligtvis oftare kontroller och en registrerad siffra, eftersom felläget är osynligt tills produkten är i drift. Trendande dessa resultat fångar drift långt innan skarven faktiskt faller.

Spåra dina svaga svetsar till grundorsaken

Chenghao Machinery bygger högfrekventa svetsmaskiner från 3 kW till 60 kW och levererar elektroder, formar och tillbehör som håller en söm enligt specifikation. Skicka oss ditt material, verktyg och aktuella inställningar, så hjälper våra ingenjörer dig att isolera varför svetsen är svag och specificera korrigeringen.

Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina