
Gå längs vilken högfrekvent svetslinje som helst så kommer du att märka att effekt och svetstid övervakas konstant, medan högfrekvent svetselektrodtryck vanligtvis lämnas där det ställdes in den dag maskinen installerades. Det är ett misstag. Tryck pressar inte bara ihop delarna — det tar bort luftfilmen mellan dem, binder in den mjuka polymeren medan fogen bildas, kontrollerar hur mycket värme som släpper ut i verktyget och håller sedan skarven tills den är tillräckligt stark för att hanteras. Gör du fel kommer ingen mängd kraftjustering att kompensera, eftersom de andra tre variablerna inte kan fixa en led som inte hålls ordentligt från början.
Vad elektrodtryck egentligen gör
Tryck beskrivs ofta som att "klämma ihop delarna", vilket underskattar hur många jobb det utför inom en cykel. Fyra distinkta funktioner sker samtidigt, och varje funktion misslyckas på olika sätt när kraften är fel.
Etablera verklig kontakt
Inget av arken är helt platt. Ytvågighet och inbunden luft lämnar mikroskopiska luckor som det elektriska fältet inte kan överbrygga jämnt. Tryck stänger dessa glipor, så svetsen bildas över hela skarvan istället för vid isolerade kontaktpunkter.
Att begränsa smältan
När gränssnittet mjuknar beter det sig som en viskös vätska. Trycket håller den där fogen är önskad. Utan tillräcklig inneslutning skummar materialet och expanderar bort från skarven, vilket lämnar hålrum och en svag, porös svetslinje.
Ändra termisk väg
En tajtare kontakt leder mer värme ut ur materialet och in i elektroden. Detta är en verklig variabel, inte en bieffekt: ökat tryck kan bromsa svetstemperaturen, vilket är anledningen till att tryck och svetstid inte kan optimeras separat.
Hålla fogen genom kylning
Svetsen är bara så stark som trycket som appliceras medan den stelnar. Släpper du kraften för tidigt lossnar skarven invändigt medan den fortfarande är mjuk – det klassiska felet som klarar inspektionen på dagen och visar sig som en flagning eller läcka några dagar senare.
Den relativa betydelsen av dessa fyra funktioner förändras med materialet och stapeln, vilket är anledningen till att en tryckinställning inte kan överföras mellan produkter. Den bredare interaktionen mellan tryck, materialbeteende och fogstyrka beskrivs i vilka faktorer påverkar högfrekvent svetshållfasthet.
Tryckfönstret
Varje material och stack har ett band av användbart tryck snarare än ett enda korrekt värde, och konsekvenserna av att missa det i båda riktningarna är ganska olika. I praktiken är för lite tryck mycket vanligare än för mycket, eftersom en maskin som saknar kraft ser ut att ha brist på kraft.
Den trestegs tryckprofilen
Tryck är inte ett enda tal i en välkontrollerad cykel. De flesta maskiner sekvenserar det genom tre steg, och många av problemen som tillskrivs "fel tryck" är egentligen rätt tryck som appliceras vid fel tidpunkt. Där maskinen erbjuder separata tryckinställningar för klämma och svets, bör de behandlas som oberoende processparametrar snarare än att lämnas sammanlänkade.
Från mätaravläsning till faktisk kraft
Siffran på tryckmätaren är inte den kraft som appliceras på delen. Det är trycket inuti cylindern, och det måste omvandlas innan två maskiner kan jämföras eller innan en specifikation kan skrivas. För en pneumatisk press som arbetar från en enda cylinder är sambandet en enkel multiplikation:
Kraft (kN) = Mätartryck (bar) × Kolvarea (cm²) ÷ 100
Samma mätaravläsning på två maskiner med olika cylinderborrningar ger två olika krafter. En maskin med en större cylinder når samma kraft vid en lägre tjockleksinställning, vilket är anledningen till att ett recept från en annan fabrik sällan överförs oförändrat.
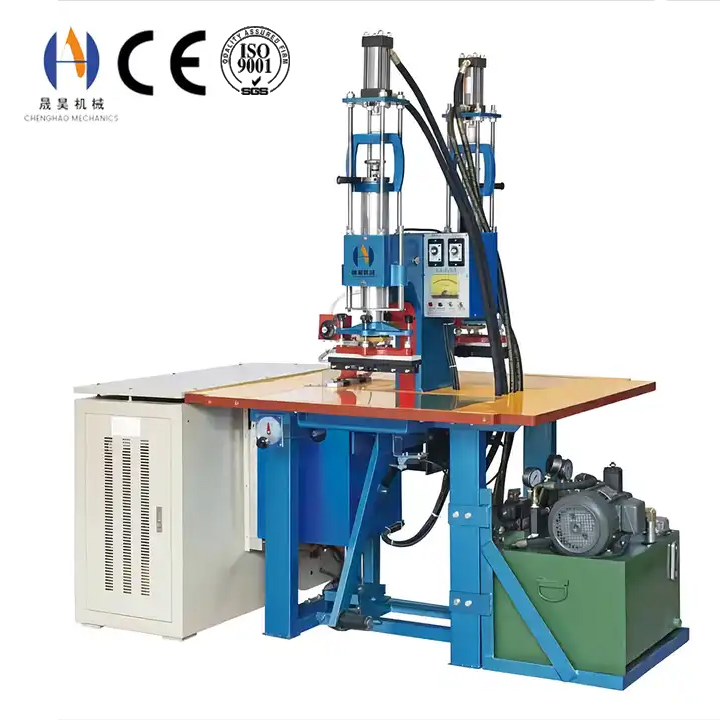
Två ytterligare faktorer finns mellan spårvidden och delen. Vipp- och hävstångsmekanismer multiplicerar cylinderkraften med ett förhållande, så beräkningen ovan underskattar den kraften som faktiskt levereras. Och på vilken maskin som helst absorberas en del av den applicerade kraften av materialet självt när det komprimeras — proportionellt mer på mjuka, skummade eller belagda stackar än på fasta skivor. Där den nödvändiga kraften överstiger vad en pneumatisk cylinder kan leverera, används hydrauliskt drivna pressar istället, som på utrustning som dubbelhuvudad hydraulisk präglingsmaskin.
Tryckband efter material och stack
Banden nedan är indikativa startpunkter uttryckta som mätartryck på en typisk maskin, och de förutsätter en press av den klass som normalt används för den produkten. De är en plats att börja utveckla ett recept, inte en ersättning för testning, eftersom samma stapel kan flyttas med en hel bar vid en leverantör av material.
Tunna, små delar är det tydligaste exemplet på ett lågtryckskrav — en lätt kontakt och en kort cykel svetsar en känslig komponent mycket bättre än tung klämning, som på en handsvetsmaskin som kör tunn flexibel skiva.
Tryck i relation till effekt, tid och kylning
Eftersom de fyra processvariablerna interagerar kan ett fel orsakas av en av dem och verka orsakad av en annan. Att läsa symptomet korrekt är det som hindrar operatören från att jaga problemet runt på inställningsskärmen.
Hur elektrodgeometri förändrar det verkliga trycket
Tryck är kraft dividerat med area, och båda talen bestäms av verktyget snarare än av maskinen. En elektrod som är dubbelt så stor kräver dubbelt så stor kraft för att nå samma kontakttryck, vilket är anledningen till att skala upp en produkt utan att gå igenom pressens specifikation är en vanlig källa till oförklarade svaga svetsar.
kontaktyta växer, tvinga inte
Cylindern levererar samma kraft oavsett hur stor elektroden är. Ökar svetsykan och kontakttrycket minskar i proportion, ofta utan att någon märker det förrän skarvarna börjar gå sönder.
Parallellism Sets Uniformity
Ett litet vinkelfel mellan platten och elektroden förstärks över en lång skarv, vilket ger en tryckgradient och en svets som är stark i ena änden och ofullständig i den andra.
Styvt stöd
Varje ostödd elektrod- eller bakplatta böjs av under belastning. Böjningen är störst i mitten av skarven, vilket är anledningen till att svaga punkter så ofta dyker upp i mitten av långa svetsar.
Kantkoncentration
Trycket koncentreras vid kanten av en platt elektrod, där fältet också koncentreras. På präglade verktyg är detta överdrivet: mönstret kräver kraft för att bildas, men samma kraft plattar till det omgivande materialet.
Dessa effekter kombineras på långa, kontinuerliga skarvar, där en enda elektrod applicerar kraft över flera meter skarv och varje variation i tjocklek eller justering översätts direkt till tryckvariation — anledningen till att kontinuerlig svetsutrustning för stora belagda produkter, såsom en canvas tältsvetsmaskin, använder en styv traverseringsstruktur istället för en enkel platt press. Där verktyget också måste bilda ett dekorativt mönster måste tryck specificeras för den djupaste detaljen, som på en bandpräglingsmaskin.
Kantradie, elektrodmaterial och arbetsgap ingår alla i samma designbeslut, och de täcks på högfrekvent formsida. Designreglerna är formulerade i designade elektroder för högfrekvent svetsning.
Verifierar tryck på verkstadsgolvet
Eftersom tryck inte kan bedömas utifrån utseendet på en färdig del behöver den en egen verifieringsrutin. Kontrollerna nedan är snabba, och tillsammans täcker de maskinen, verktyget och leden.
Praktiska regler för elektrodtryck
01 — behandla tryck som en primär parameter
Registrera det i receptbladet tillsammans med kraft och tid, och begränsa vem som får ändra det. En tryckinställning som endast finns i maskinens minne förloras första gången kontrollern byts ut.
02 — Fixa tryck innan du jagar kraft
När en svets är ofullständig, etablera kontakttryck först. I de flesta fall är rätt effektinställning efteråt lägre än den som användes, och sömkvaliteten förbättras på båda punkterna.
03 — håll full kraft genom kylning
Minska aldrig trycket eller öppna för tidigt för att få ut resultatet. Om kylsteget är flaskhalsen är svaret en andra station eller en roterande anordning, inte en kortare paus.
04 — beräkna om när verktyget ändras
En större elektrod på samma press innebär lägre kontakttryck. Granska inställningen varje gång svetsområdet ändras avsevärt, istället för att kopiera det föregående receptet.
05 — kontrollera parallellism innan du skyller på receptet
Om kvaliteten varierar längs en skarv istället för mellan batchen är orsaken mekanisk. Ingen kombination av effekt och tid kan korrigera en tryckgradient.
06 — Verifiera vid arbetstemperatur
Verktygs- och tryckmått ändras när de värms upp. Bekräfta receptet efter att steady state uppnåtts och igen mot slutet av skiftet, så att inställningen gäller för de förhållanden som produktionen faktiskt körs under.
Tryckfel förekommer sällan ensamma — de framträder vanligtvis som en av de defekter som täcks i minskar defekter och driftstopp i högfrekvent svetsproduktion, vilket är rätt nästa steg när tryckfönstret har etablerats.
Vanliga frågor
Få rätt tryck innan du ändrar något annat
Chenghao Machinery bygger högfrekventa svetspressar från 3 kW till 60 kW, i pneumatiska, hydrauliska, dubbelhuvud- och roterande konfigurationer, och tillverkar elektroder och formar som varje fog kräver. Skicka oss ditt material, stacktjocklek och delritning för en maskinspecifikation som matchar den kraft din söm faktiskt behöver.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina