
Introduktion
Att välja rätt plastfogningsteknik kan ha stor påverkan på produktkvalitet, produktionseffektivitet och tillverkningskostnader. Två allmänt använda teknologier är RF-svetsning och ultraljudssvetsning.
Båda metoderna kan skapa starka och upprepbara bindningar utan traditionella lim, men de fungerar på fundamentalt olika sätt. RF-svetsning, även kallad högfrekvent svetsning eller dielektrisk svetsning, använder elektromagnetisk energi för att generera värme i lämpliga termoplastiska material. Ultraljudssvetsning använder högfrekventa mekaniska vibrationer för att generera lokal värme vid fogen.
Att förstå skillnaderna mellan dessa två teknologier är avgörande när man väljer utrustning för plastprodukter, förpackningar, medicinska produkter, bilkomponenter och andra industriella tillämpningar.
Denna guide jämför RF-svetsning och ultraljudssvetsning baserat på driftsprinciper, materialkompatibilitet, produktdesign, produktionskrav och typiska tillämpningar.
Vad är RF-svetsning?
RF-svetsning är en plastsammanfogningsprocess som använder ett högfrekvent elektromagnetiskt fält för att generera värme inuti vissa termoplastiska material.
Materialen placeras mellan specialdesignade elektroder. När högfrekvent fält appliceras svarar molekylerna i materialet på den elektromagnetiska energin och genererar värme. Tryck appliceras under processen, vilket gör att materialen smälter samman.
RF-svetsning kallas också ofta som:
-
Högfrekvent svetsning
-
HF-svetsning
-
Radiofrekvenssvetsning
-
Dielektrisk svetsning
Teknologin är särskilt lämplig för polära termoplaster såsom PVC och TPU.
Vanliga RF-svetsningsapplikationer
RF-svetsning används i stor utsträckning för:
-
PVC-förpackningar
-
Blisterförpackning
-
Uppblåsbara produkter
-
Medicinväskor
-
Syntetiska läderprodukter
-
Presenningar
-
Bilinteriörmaterial
-
Plastskydd
-
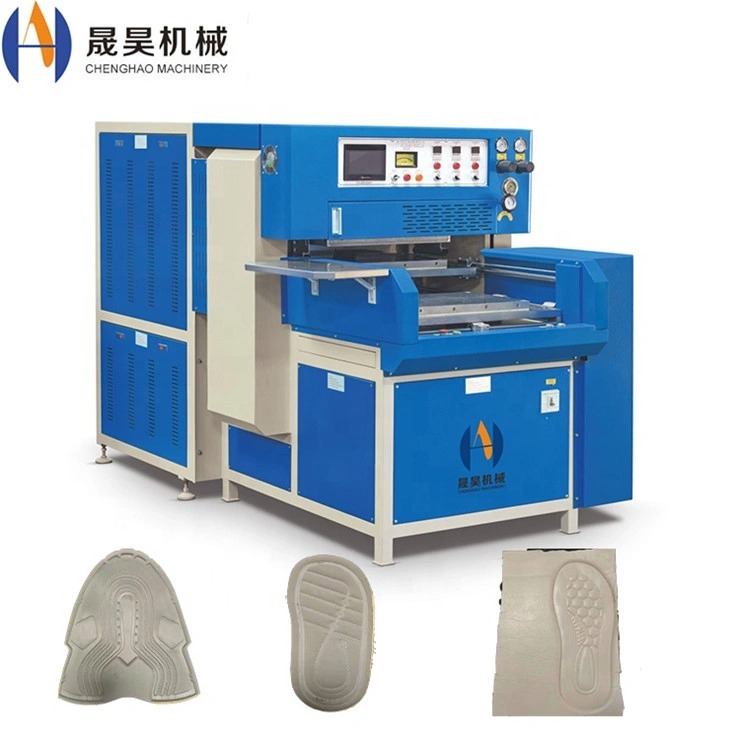
Dekorativ prägling
En stor fördel är att svetsprocessen kan kombinera bindning och mönsterbildning i en enda operation.
Vad är ultraljudssvetsning?
Ultraljudssvetsning använder högfrekventa mekaniska vibrationer för att sammanfoga plastkomponenter.
Under processen levererar en ultraljudsgenerator elektrisk energi till en transduktor. Transduktorn omvandlar den elektriska signalen till mekanisk vibration, som överförs via en förstärkare och svetshorn till arbetsstycket.
Vibrationen skapar lokal friktionsvärme vid foggränssnittet. Plasten mjuknar eller smälter vid kontaktytan, och trycket upprätthålls tills materialet svalnar och bildar en fast bindning.
Ultraljudssvetsning används ofta för:
-
Plastkapslingar
-
Elektroniska komponenter
-
Bildelar
-
Medicintekniska produkter
-
Små plastkonstruktioner
-
Konsumentprodukter
-
Precisionskomponenter
RF-svetsning vs ultraljudssvetsning: Hur skiljer de sig åt?
Även om båda teknologierna använder högfrekvent energi är deras energikällor och tillämpningar ganska olika.
| Faktor | RF-svetsning | Ultraljudssvetsning |
|---|---|---|
| Energityp | Elektromagnetisk energi | Mekanisk vibration |
| Värmegenerering | Intern dielektrisk uppvärmning | Friktion vid skarvgränssnittet |
| Typiska material | PVC, TPU och andra lämpliga polära material | Många kompatibla termoplaster |
| Typiska produkter | Filmer, ark, flexibla material | Styva eller halvstyva plastkomponenter |
| Verktyg | Elektroder | Svetshorn och armaturer |
| Svetsområde | Lämplig för större sammanhängande områden | Vanligtvis lokaliserade fogar |
| Prägningsförmåga | Utmärkt | Begränsat |
| Cykeltid | Snabbt | Mycket snabbt för små komponenter |
| Typisk tillämpning | Flexibla plastprodukter | Precisionsplastsammansättningar |
Den viktigaste skillnaden är inte bara svetshastigheten. Det handlar om hur materialet värms upp och vilken typ av produktstruktur processen är designad för.
Materialkompatibilitet
Materialval är en av de första faktorerna tillverkare bör utvärdera.
RF-svetsmaterial
RF-svetsning fungerar särskilt bra med material som reagerar effektivt på ett högfrekvent elektromagnetiskt fält.
Vanliga exempel inkluderar:
-
PVC
-
TPU
-
Vissa PU-material
-
Vissa termoplastiska filmer
PVC är ett av de vanligaste materialen som används i RF-svetsning.
Om ett material har dåliga dielektriska egenskaper kan RF-svetsning vara den mest lämpliga lösningen.
Ultraljudssvetsmaterial
Ultraljudssvetsning kan användas med många termoplaster, inklusive:
-
ABS
-
PP
-
PE
-
PC
-
PA
-
PVC
-
Akryl
-
Andra kompatibla ingenjörsplaster
Materialkompatibilitet bör dock alltid utvärderas tillsammans med produktdesign, foggeometri, hårdhet och andra fysikaliska egenskaper.
Att ett material tekniskt sett är svetsbart innebär inte automatiskt att ultraljudssvetsning ger det bästa resultatet för varje produkt.
Produktdesign gör stor skillnad
Produktens fysiska struktur är en annan viktig aspekt.
När RF-svetsning är ett bättre val
RF-svetsning är ofta fördelaktigt när tillverkare behöver sammanfoga:
-
Flexibla ark
-
Filmer
-
Belagda tyger
-
Stora tätningsområden
-
Kontinuerliga skarvar
-
Dekorativa mönster
Till exempel kan en uppblåsbar produkt kräva en lång, lufttät söm. RF-svetsning kan applicera energi över ett definierat område samtidigt som trycket bibehålls, vilket gör det lämpligt för denna typ av tillämpning.
RF-teknik är också användbar när svetsprocessen behöver skapa ett specifikt präglat mönster eller logotyp.
När ultraljudssvetsning är ett bättre val
Ultraljudsvetsning föredras ofta för:
-
Små plastkomponenter
-
Styva höljen
-
Snäppmonteringar
-
Elektroniska kapslingar
-
Komponenter som kräver lokal svetsning
Svetshornet kan utformas för att applicera vibrationer på en specifik fog, vilket gör teknologin lämplig för precisionsmontering.
RF-svetsning för flexibla plastprodukter
En av de starkaste fördelarna med RF-svetsning är dess förmåga att bearbeta flexibla termoplastiska material.
Till exempel kan tillverkare som tillverkar PVC-produkter behöva skapa:
-
Lufttäta skarvar
-
Vätsketäta tätningar
-
Dekorativa svetsar
-
Upprepade svetsmönster
RF-svetsning kan skapa ett kontinuerligt sammanfogat område utan att tillföra ytterligare lim.
Detta gör den lämplig för produkter där tätningsprestanda är lika viktig som mekanisk styrka.
Ultraljudssvetsning för precisionsmontering av plast
Ultraljudssvetsning är särskilt värdefullt när tillverkare snabbt behöver montera små plastkomponenter.
En typisk tillämpning kan involvera två formsprutade plastdelar med en särskilt utformad fog.
Ultraljudshornet vibrerar fogen och genererar värme endast där komponenterna behöver fogas.
Denna lokala process kan hjälpa tillverkare att uppnå:
-
Korta cykeltider
-
Upprepbara resultat
-
Ren montering
-
Minimal materialdeformation
storproduktion av små plastkomponenter kan dessa fördelar vara betydande.
Vilken teknik ger snabbare produktion?
Båda teknologierna kan ge hög produktionseffektivitet, men den faktiska cykeltiden beror på produkt, material, verktyg och maskinkonfiguration.
Ultraljudssvetsning kan uppnå extremt korta cykler för små plastkomponenter eftersom energin koncentreras vid en lokal fog.
RF-svetsning kan också ge snabb produktion för flexibla material och tätningsapplikationer med stor yta.
Därför är det inte korrekt att säga att en teknik alltid är snabbare.
Istället bör tillverkare utvärdera:
-
Produktmått
-
Svetsområde
-
Materialtjocklek
-
Nödvändig svetshållfasthet
-
Maskinkraft
-
Verktygsdesign
-
Produktionsvolym
Den bästa teknologin är den som ger det önskade resultatet till lägsta totala produktionskostnad.
RF-svetsning vs ultraljudssvetsning för förpackningar
Förpackning är en viktig tillämpning för båda teknologierna, men deras roller kan vara olika.
RF-svetsning
RF-svetsning är lämplig för vissa flexibla plastförpackningar, särskilt när förpackningen kräver:
-
Stark tätning
-
Lufttät bindning
-
Anpassade mönster
-
Kontinuerliga svetsområden
Ultraljudssvetsning
Ultraljudssvetsning är mer lämplig för styva plastförpackningskomponenter där lokal sammanfogning krävs.
Valet beror på:
-
Förpackningsstruktur
-
Material
-
Tätningsdesign
-
Produktionskrav
RF-svetsning vs ultraljudssvetsning för medicinska produkter
Medicinsk tillverkning kräver konsekventa och pålitliga sammanfogningsprocesser.
RF-svetsning kan vara lämplig för produkter gjorda av kompatibla flexibla material, såsom vissa medicinska påsar och filmer, där läckagesäkra skarvar är viktiga.
Ultraljudssvetsning kan användas för hårda plastmedicinska komponenter och sammansättningar där exakt lokaliserad sammanfogning krävs.
För medicinska tillämpningar bör tillverkare också överväga:
-
Materialkompatibilitet
-
Rena produktionskrav
-
Svetskonsistens
-
Valideringskrav
-
Produktdesign
Utrustningen bör väljas utifrån hela tillverkningsprocessen snarare än enbart svetsteknik.
Hur verktygstillverkning skiljer
sig åtVerktygstillverkning är en stor del av både RF- och ultraljudssvetssystem.
RF-svetselektroder
RF-svetsning använder anpassade elektroder för att definiera svetsområdet.
Elektroden kan utformas för att skapa:
-
Raka svetslinjer
-
Komplexa former
-
Logotyper
-
Dekorativa mönster
-
Tätningskonturer
Elektroddesign har en direkt effekt på svetskvaliteten.
Ultraljudssvetshorn
Ultraljudssvetsning använder ett svetshorn, ibland kallat sonotrod, för att överföra vibrationer till arbetsstycket.
Hornet måste utformas enligt följande:
-
Produktgeometri
-
Fogdesign
-
Material
-
Nödvändigt svetsmönster
-
Driftfrekvens
Dålig verktygsdesign kan leda till inkonsekvent svetsning, även när maskinen själv kan producera tillräcklig energi.
Hur man väljer mellan RF-svetsning och ultraljudssvetsning
Tillverkare kan använda följande frågor för att begränsa rätt teknik.
1. Vilket material svetsar du?
Om produkten använder PVC eller annan lämplig dielektrisk termoplast kan RF-svetsning vara ett attraktivt alternativ.
Om produkten använder styva termoplaster som ABS, PP, PC eller PA kan ultraljudssvetsning vara mer lämplig beroende på fogdesignen.
2. Är produkten flexibel eller styv?
Flexibla ark och filmer föredrar ofta RF-svetsning.
Styva formgjutna plastkomponenter föredrar ofta ultraljudssvetsning.
3. Hur stort är svetsytan?
Stora eller kontinuerliga tätningsområden kan vara bättre lämpade för RF-svetsning.
Små, lokala fogar är ofta lämpliga för ultraljudssvetsning.
4. Behöver du prägling eller dekorativa mönster?
RF-svetsning kan kombinera svetsning med prägling och dekorativa effekter, vilket gör den användbar för produkter som kräver anpassade mönster.
5. Vilken produktionsvolym behöver du?
Båda teknologierna kan stödja automatiserad massproduktion. Den lämpliga lösningen beror på produktens geometri, cykeltid, verktyg och maskinkonfiguration.
Kan RF- och ultraljudssvetsning användas tillsammans?
I vissa tillverkningsmiljöer kan olika svetstekniker användas för olika produkter eller produktionssteg.
Till exempel kan en tillverkare använda RF-svetsning för flexibla PVC-komponenter och ultraljudssvetsning för styva plastkomponenter.
Teknologierna är inte nödvändigtvis konkurrenter i varje produktionsmiljö. De kan tillgodose olika tillverkningsbehov inom samma fabrik.
Detta är särskilt användbart för tillverkare som tillverkar ett brett utbud av plastprodukter.
Varför välja rätt svetsteknik?
Att välja fel svetsteknik kan leda till:
-
Svaga leder
-
Materialskador
-
Inkonsekvent produktion
-
Överdrivna verktygskostnader
-
Längre cykeltider
-
Högre skrotmängder
En noggrann utvärdering innan man köper utrustning kan minska dessa risker.
Tillverkare bör testa representativa prover och utvärdera faktisk svetsprestanda innan maskinspecifikationerna slutförs.
Hur Chenghao-maskiner kan hjälpa till
Chenghao Machinery tillhandahåller utrustning och skräddarsydda lösningar för plastbearbetning och sammanfogningsapplikationer, inklusive högfrekvensmaskiner, ultraljudsmaskiner, plastsvetsutrustning, blisterformningsutrustning, blistertätningsmaskiner och dedikerade maskiner.
För tillverkare som jämför RF-svetsning och ultraljudssvetsning beror lämplig utrustning på material, produktstruktur, svetsyta, produktionsvolym och önskad finish.
En professionell maskintillverkare kan hjälpa till att utvärdera dessa faktorer och rekommendera en lämplig konfiguration, verktygslösning och produktionsprocess.
Slutsats
RF-svetsning och ultraljudssvetsning är båda mycket effektiva plastfogningstekniker, men de är utformade för olika tillverkningskrav.
RF-svetsning är särskilt lämplig för kompatibla flexibla termoplastiska material, större tätningsytor, lufttäta skarvar och applikationer som kräver anpassad prägling.
Ultraljudssvetsning passar ofta bättre för styva plastkomponenter, lokala fogar, precisionsmonteringar och högvolymproduktion av mindre produkter.
Istället för att välja en maskin enbart baserat på svetshastighet eller maskinkraft bör tillverkare ta hänsyn till materialkompatibilitet, produktgeometri, svetsyta, verktygskrav, produktionsvolym och slutproduktens prestanda.
Rätt teknik är i slutändan den som levererar pålitlig svetskvalitet samtidigt som produktionen är effektiv och ekonomisk.
Kontakta Chenghao Machinery för att diskutera din plastsvetsning och hitta rätt RF- eller ultraljudssvetslösning för dina produktionsbehov.