
Introduktion
För tillverkare som arbetar med PVC-produkter är det avgörande att uppnå konsekvent svetskvalitet för produktens hållbarhet, utseende och produktionseffektivitet. Högfrekvent PVC-svetsning används i stor utsträckning för att sammanfoga PVC-filmer, plåtar, belagda tyger och flexibla plastmaterial eftersom det kan skapa starka och kontinuerliga bindningar utan extra lim.
Men även med en högkvalitativ högfrekvent svetsmaskin kan svetsfel uppstå när materialegenskaper, maskinparametrar, elektroddesign, tryck eller kylförhållanden inte kontrolleras korrekt.
Vanliga problem inkluderar svaga svetsar, ofullständig tätning, överdrivna märken, materialdeformation och inkonsekvent svetshållfasthet.
Denna guide förklarar de viktigaste faktorerna som påverkar PVC-svetskvaliteten och ger praktiska metoder som tillverkare kan använda för att förbättra högfrekvensproduktionen.
Vad är högfrekvent PVC-svetsning?
Högfrekvent PVC-svetsning använder elektromagnetisk energi för att generera värme inom lämpliga PVC-material.
Under processen placeras PVC-material mellan elektroder. Maskinen genererar ett högfrekvent elektromagnetiskt fält, vilket får molekylerna i materialet att reagera på fältet och generera värme.
Tryck appliceras medan materialet når det önskade svetstillståndet. Efter att energin tagits bort hålls materialet under tryck medan det svalnar och stelnar.
Resultatet är en permanent bindning mellan PVC-lagren.
Högfrekvent PVC-svetsning används ofta för:
-
PVC-förpackningar
-
Uppblåsbara produkter
-
PVC-påsar
-
Medicinska produkter
-
Syntetiskt läder
-
Presenningar
-
Reklamprodukter
-
Bilinteriörmaterial
Varför spelar PVC-svetsarkvalitet roll?
En dålig svets kan påverka både produktens prestanda och tillverkningseffektiviteten.
Beroende på tillämpning kan otillräcklig svetsning leda till:
-
Läckage
-
Minskad mekanisk styrka
-
Separation under användning
-
Dåligt visuellt utseende
-
Högre skrotmängder
-
Produktionsstillestånd
För produkter som uppblåsbara varor eller förseglad PVC-förpackning kan svetskvaliteten direkt avgöra om slutprodukten fungerar som avsett.
Konsekvent svetsning är därför inte bara en kvalitetskontrollfråga utan också en viktig faktor för att kontrollera tillverkningskostnaderna.
1. Välj PVC-material med konsekventa egenskaper
Materialkonsistens är en av de första faktorerna som tillverkare bör undersöka när svetskvaliteten oväntat förändras.
PVC-material kan variera i:
-
Tjocklek
-
Innehåll av mjukgörare
-
Ytbeläggning
-
Hårdhet
-
Dielektriska egenskaper
-
Formulering
Även när två material båda beskrivs som PVC kan deras svetsbeteende vara olika.
Hur man förbättrar materialkonsistensen
Tillverkarna ska:
-
Använd material från kvalificerade leverantörer
-
Håll materialspecifikationerna konsekventa
-
Kontrollera materialtjockleken regelbundet
-
Förvara PVC ordentligt
-
Testa nya materialbatcher före massproduktion
Om svetsparametrar utvecklades för en PVC-formulering kan byte till ett annat material utan processtestning leda till inkonsekventa resultat.
2. Kontrollmaterialtjocklek
PVC-tjocklek har en direkt effekt på högfrekvent svetsningsbeteende.
Tjockare material kan kräva andra energi- och tryckförhållanden än tunna filmer.
Om svetsparametrarna inte justeras därefter kan tillverkarna uppleva:
-
Ofullständig svetsning
-
Överdriven uppvärmning
-
Ytskador
-
Svag bindning
För konsekvent produktion bör materialtjockleken hållas inom en kontrollerad tolerans.
När produkter använder flera PVC-lager med olika tjocklekar bör svetsprocessen testas specifikt för just den strukturen.
3. Optimera högfrekvent effekt
Maskinkraften avgör hur mycket högfrekvent energi som kan levereras till svetsområdet.
Otillräcklig energi kan resultera i:
-
Svaga svetsar
-
Ofullständig bindning
-
Dålig tätning
Överdriven energi kan orsaka:
-
Material överhettas
-
Brännmärken
-
Ytdeformation
-
Skador runt svetsområdet
Målet är inte bara att använda mer kraft.
Målet är att tillhandahålla tillräckligt med energi för att uppnå pålitlig bindning utan att onödigt värma upp materialet.
Tillverkare bör fastställa lämpliga parametrar genom provtestning istället för att förlita sig på maximal maskineffekt.
4. Justera svetstiden noggrant
Svetstid är en annan viktig processparameter.
Om svetstiden är för kort kan PVC:n misslyckas med att uppnå det nödvändiga bindningstillståndet.
Om svetstiden är för lång kan överdriven värme skada materialet.
En stabil produktionsprocess bör därför upprätthålla konsekvent:
-
Svetstid
-
Effektnivå
-
Tryck
-
Kylningstid
Vid ändring av materialtjocklek eller produktdesign kan svetstiden behöva justeras.
5. Upprätthåll stabilt tryck
Tryck hjälper till att få PVC-lagren nära kontakt under svetsprocessen.
Otillräckligt tryck kan leda till:
-
Ojämn bindning
-
Luftspalter
-
Svaga svetsar
Överdrivet tryck kan orsaka:
-
Överdriven materialdeformation
-
Oönskade märken
-
Skador på produktytan
Rätt tryck beror på materialet, produktstrukturen, svetsyta och elektroddesignen.
Stabil mekanisk rörelse är lika viktig som tryckinställningen i sig.
6. Var uppmärksam på elektroddesign
Elektroden är en av de viktigaste komponenterna i ett högfrekvent svetssystem.
Elektroden avgör var högfrekvent energi koncentreras och definierar formen på svetsområdet.
Dålig elektroddesign kan orsaka:
-
Ojämn svetsning
-
Ojämn tätning
-
Överdriven uppvärmning
-
Ofullständig bindning
-
Svår produktpositionering
En lämplig elektrod bör utformas enligt följande:
-
Produktgeometri
-
Svetsmönster
-
Materialtjocklek
-
Nödvändig tätningsbredd
-
Produktionskrav
För produkter med komplexa former kan specialanpassade elektroder avsevärt förbättra svetsens konsistens.
7. Håll elektroderna rena och ordentligt underhållna
Även en välkonstruerad elektrod kan tappa prestanda om den inte underhålls ordentligt.
Rester eller föroreningar på elektrodytan kan påverka:
-
Energidistribution
-
Produktutseende
-
Svetskonsistens
Tillverkare bör införa regelbundna inspektions- och rengöringsrutiner.
Elektroder bör också kontrolleras för:
-
Ytskador
-
Slitage
-
Deformation
-
Justeringsproblem
Om en elektrod skadas eller slits kan det vara nödvändigt att byta ut eller reparera den.
8. Kontrollera elektrodjustering
Elektrodjustering är särskilt viktig vid tillverkning av produkter med precisa svetsmönster.
Feljustering kan göra att svetstrycket och energin fördelas ojämnt.
Möjliga resultat inkluderar:
-
Ena sidan svetsar ordentligt medan den andra sidan förblir svag
-
Ojämna svetslinjer
-
Materialdeformation
-
Inkonsekvent produktutseende
Regelbundna justeringskontroller kan hjälpa till att förebygga dessa problem.
9. Förbättra kylkontrollen
Kylning förbises ofta när tillverkare främst fokuserar på uppvärmning.
Efter att högfrekvent energi har tagits bort behöver det svetsade området kylas under kontrollerat tryck.
Otillräcklig kylning kan orsaka:
-
Svetsdeformation
-
Minskad dimensionsstabilitet
-
Svag slutbindning
Ett stabilt kylsteg gör att materialet kan stelna korrekt och behålla den avsedda formen.
För krävande tillämpningar bör kylförhållanden ingå som en del av den övergripande processspecifikationen.
10. Håll PVC-ytor rena
Föroreningar mellan PVC-lager kan försämra svetskvaliteten.
Potentiella föroreningar inkluderar:
-
Damm
-
Olja
-
Fukt
-
Produktionsrester
-
Främmande partiklar
Dessa föroreningar kan förhindra att materialytorna får korrekt kontakt.
Innan svetsning bör tillverkare hålla materialet och arbetsytan rena.
Bra städning kan minska onödiga svetsfel.
11. Upprätthålla stabil maskinprestanda
En högfrekvent svetsmaskin bör regelbundet inspekteras för att säkerställa stabil drift.
Viktiga områden inkluderar:
-
Högfrekvensgenerator
-
Strömförsörjning
-
Elektriska komponenter
-
Pressningssystem
-
Kylsystem
-
Styrsystem
Oväntade förändringar i maskinens prestanda kan skapa inkonsekventa svetsresultat även när produktionsparametrarna förblir oförändrade.
Förebyggande underhåll kan hjälpa till att identifiera potentiella problem innan de påverkar stora produktionsbatcher.
12. Använd en standardiserad svetsprocess
En standardiserad process gör det enklare att identifiera och kontrollera variabler.
Tillverkare bör registrera viktiga parametrar såsom:
-
Materialspecifikation
-
Materialtjocklek
-
Svetseffekt
-
Svetstid
-
Tryck
-
Kylningstid
-
Elektrodspecifikation
När ett fel uppträder gör dessa register felsökningen mycket enklare.
En standardiserad process hjälper också olika operatörer att uppnå mer konsekventa resultat.
Vanliga PVC-svetsfel och möjliga orsaker
| Svetsproblem | Möjliga orsaker |
|---|---|
| Svag svets | Otillräcklig energi, tryck eller olämpligt material |
| Ofullständig försegling | Otillräcklig uppvärmning eller dålig elektrodkontakt |
| Brännmärken | Överdriven energi eller svetstid |
| Ojämn svetsning | Elektrodfeljustering eller inkonsekvent tryck |
| Materialdeformation | Överdriven värme eller tryck |
| Dåligt utseende | Kontaminering, verktygsproblem eller felaktiga parametrar |
| Ojämn styrka | Materialvariation eller instabil maskinprestanda |
Den exakta orsaken bör bekräftas genom tester eftersom samma defekt kan ha flera möjliga orsaker.
En praktisk process för att förbättra svetskvaliteten
När en tillverkare upplever instabil PVC-svetskvalitet kan det bli svårt att ändra flera parametrar samtidigt.
Ett bättre tillvägagångssätt är att använda en kontrollerad testprocess.
Steg 1: Bekräfta materialet
Check:
-
Materialtyp
-
Tjocklek
-
Leverantör
-
Batchkonsistens
Steg 2: Inspektera verktygen
Check:
-
Elektrodvillkor
-
Elektrodjustering
-
Svetsmönster
-
Kontaktyta
Steg 3: Gå igenom maskinparametrar
Resultat:
-
Kraft
-
Svetstid
-
Tryck
-
Kylningstid
Steg 4: Testa en variabel i taget
Gör kontrollerade justeringar och registrera resultaten.
Steg 5: Fastställ standardparametrar
När den optimala kombinationen är bekräftad, dokumentera processen och använd den som produktionsstandard.
Denna metod kan minska onödiga trial and error.
När
bör tillverkare överväga en specialanpassad högfrekvensmaskin?
Standardutrustning kan vara tillräcklig för vanliga PVC-produkter, men specialprodukter kan kräva specialanpassad utrustning.
En specialanpassad högfrekvent svetsmaskin kan vara lämplig när tillverkare behöver:
-
Stora svetsytor
-
Komplexa svetsmönster
-
Specialiserade produktdimensioner
-
Automatiserad matning
-
Automatisk positionering
-
Integrerade produktionsprocesser
Anpassad utrustning kan utvecklas kring själva produkten och produktionsflödet istället för att tvinga produkten att passa en standardmaskin.
Varför välja Chenghao för högfrekvent PVC-svetsning?
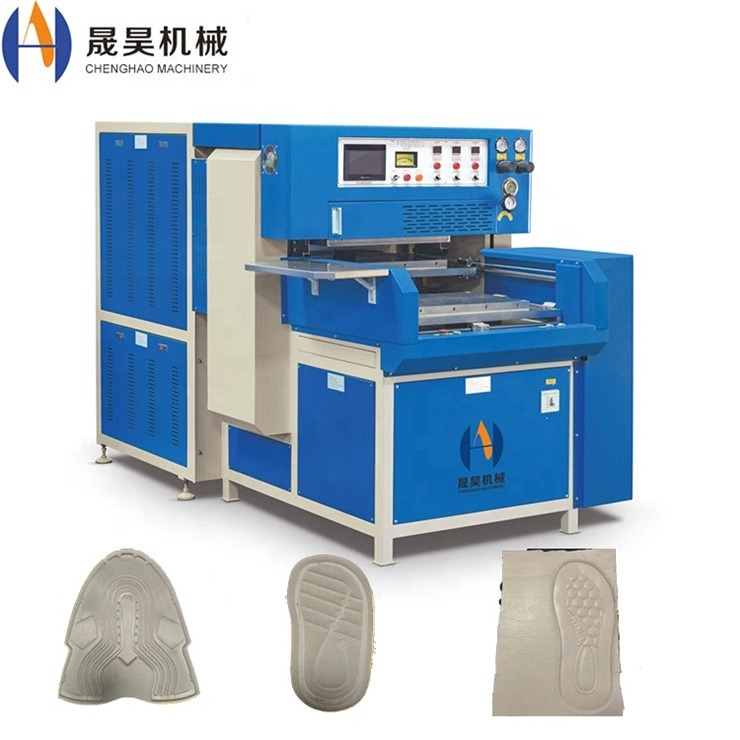
Chenghao Machinery tillhandahåller högfrekvent svetsutrustning och skräddarsydda plastbearbetningslösningar för tillverkare med olika produktionsbehov.
Dess utrustningslösningar täcker tillämpningar som:
-
PVC-svetsning
-
Plastsvetsning
-
Högfrekvent tätning
-
Blisterförpackning
-
Specialiserad plastbearbetning
För tillverkare med instabil svetskvalitet är rätt kombination av maskinkonfiguration, elektroddesign, processparametrar och materialkontroll avgörande.
Chenghao kan stödja kunder i att utvärdera produktionsbehov och utveckla lämpliga utrustnings- och verktygslösningar.
Slutsats
Att förbättra PVC-svetskvaliteten kräver mer än att bara öka maskinkraften. Tillförlitlig högfrekvensproduktion beror på samspelet mellan materialegenskaper, svetsparametrar, tryck, elektroddesign, kylning, maskinskick och processkontroll.
Tillverkare kan förbättra svetsens konsistens genom att:
-
Kontroll av materialkvalitet och tjocklek
-
Optimering av kraft och svetstid
-
Upprätthållande av stabilt tryck
-
Med korrekt utformade elektroder
-
Kontroll av verktygsjustering
-
Kontroll av kylförhållanden
-
Underhåll av maskinen regelbundet
-
Standardisering av produktionsparametrar
En systematisk metod kan minska fel, förbättra svetshållfastheten och öka produktionseffektiviteten.
Kontakta Chenghao Machinery för att diskutera dina PVC-svetskrav och utforska en högfrekvent svetslösning som är utformad för just din produkt och produktionsprocess.