Plastsvetsning: Metoder, material och industriella tillämpningar
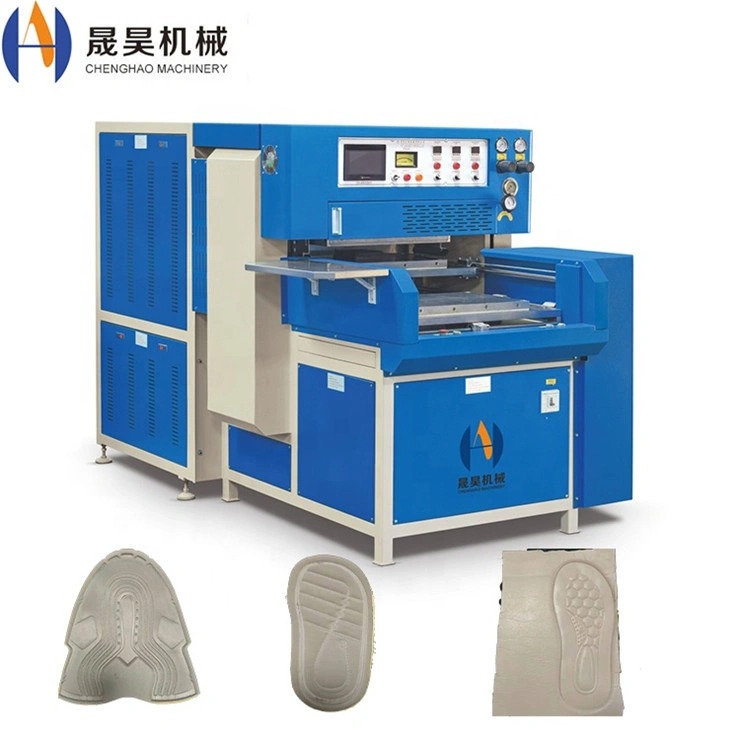
Plastsvetsning: Metoder, material, och industriella tillämpningar:
Plastsvetsning är en kritisk tillverkningsprocess som används för att permanent sammanfoga termoplastiska komponenter inom bil-, medicin-, förpacknings- och elektronikindustrin. Till skillnad från limbindning eller mekanisk fästning är plastsvetsningsteknik skapar molekylnivå-fusionsbindningar med draghållfasthet på 80–95 % av modermaterialet. Denna guide täcker de viktigaste svetsmetoderna, materialkompatibilitet, processparametrar och utrustningsvalkriterier för produktionsmiljöer.
1. Översikt av plastsvetsningsmetoder
Termoplastiska svetsmetoder klassificeras efter energikällan som används för att uppnå smältflöde vid foggränssnittet. Varje metod är optimerad för specifika delgeometrier, produktionsvolymer och materialtyper. De fem huvudsakliga industriella metoderna jämförs nedan.
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Metod
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Energikälla
<:e stilen="utfyllnad: 12px 14px; text-justering: vänster; ram: 1px heltäckande #d0d8f0;">Cykeltid
<:e stilen="utfyllning: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Svetsstyrka
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Typiska tillämpningar
| High-Frequency (HF) |
27,12 MHz RF-fält
2–8 sek |
85–95% parent |
PVC-förpackningar, medicinväskor, uppblåsbara produkter |
| Ultraljud |
20–40 kHz vibration |
0,1–3 sek |
80–92% parent |
ABS-höljen, PP-komponenter, elektronikhöljen
| Hot Press / Värmeplatta |
Uppvärmd plattkontakt |
15–60 sek |
88–95% parent |
PE/PP-rör, bilinstrumentpaneler, stora paneler
| Hot Melt |
Uppvärmd limpistol |
10–30 sek |
60–80% föräldra? |
Förpackning, möbellist, ljusmontering |
| Värmetätning |
Bar / impulsvärme |
1–5 sek |
75–90% föräldra? |
filmpåsar, blisterförpackningar, flexibel förpackning |
2. Materialkompatibilitet och svetsbarhet
Endast termoplastiska material kan svetsas; termosetter och elastomerer (om de inte är termoplastmodifierade) är inte svetsbara. Svetsbarhet beror på kompatibla smälttemperaturer, liknande smältflödesindex och molekylkedjekompatibilitet. Tabellen nedan listar de vanligaste industriella plasterna och deras rekommenderade svetsmetoder.
<:e stilen="utfyllnad: 12px 14px; text-justerad: vänster; ram: 1px solid #d0d8f0;">Material
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Smälttemperatur (°C)
<:e stilen="utfyllnad: 12px 14px; text-justerad: vänster; ram: 1px solid #d0d8f0;">HF
<:e stilen="utfyllning: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Ultraljud
<:e stilen="utfyllnad: 12px 14px; text-justerad: vänster; ram: 1px solid #d0d8f0;">Hot Press
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Värmeförsegling
| PVC (styv/flexibel) |
160–210 |
Utmärkt |
Bra |
Bra |
Bra |
| ABS |
210–240 |
Dålig |
Utmärkt |
Bra |
Fair |
| PP / PE |
130–170 |
Dålig |
Bra |
Utmärkt |
Utmärkt |
| PET / PETG |
250–270 |
Fair |
Bra |
Bra |
Bra |
| PC (Polykarbonat) |
260–300 |
Dålig |
Utmärkt |
Bra |
Fair |
| Nylon (PA) |
220–265 |
Dålig |
Bra |
Bra |
Fair |
| TPU / TPE |
160–200 |
Utmärkt |
Bra |
Bra |
Bra |
3. Högfrekvent plastsvetsning: Processparametrar
Högfrekvent svetsning är den dominerande metoden för PVC-, TPU- och polära termoplaster. Det elektromagnetiska fältet vid 27,12 MHz inducerar dielektrisk uppvärmning i materialet istället för att tillföra extern värme, vilket ger enhetliga smältzoner med minimal ytmarkering. Viktiga processparametrar listas nedan.
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Parameter
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px heltäckt #d0d8f0;">Typiskt omfång
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Effekt på Weld
| Utgångseffekt (kW) |
3–60 kW |
Högre effekt = snabbare uppvärmning; får inte överskrida bågtröskeln |
| Svetstid (sec) |
0,5–8 sek |
Längre tid ökar smältdjupet; överdriven tid orsakar burn-through |
| Kyltid (sec) |
1–10 sek |
Bestämmer kristallisation och slutlig fogstyrka
| Elektrodtryck (kN) |
0,5–6 kN |
Säkerställer intim kontakt; övertryckstryck försvinner |
| Elektrodgap (mm) |
0,1–0,5 mm |
Styr fältkoncentrationen; påverkar skarvbredd och djup |
| Materialtjocklek (mm) |
0,1–8 mm |
Tjockare material kräver högre effekt eller längre svetstid
4. Ultraljudsplastsvetsning: Processparametrar
Ultraljudssvetsning omvandlar högfrekventa mekaniska vibrationer till friktionsvärme vid foggränssnittet, vilket möjliggör sub-sekund cykeltider för styva termoplastiska höljen. Processen är mycket upprepbar och lämplig för renrumsmiljöer eftersom den inte kräver några förbrukningsvaror.
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Parameter
<:te stilen="utfyllnad: 12px 14px; text-alignering: vänster; ram: 1px heltäckande #d0d8f0;">20 kHz System
<:e stilen="utfyllning: 12px 14px; text-justering: vänster; ram: 1px heltäckande #d0d8f0;">40 kHz System
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px heltäckande #d0d8f0;">Noter
| Amplitud (μm) |
20–100 μm |
10–50 μm
Högre amplitud för halvkristallina polymerer
| Svetstryck (bar) |
1–6 bar |
0,5–4 bar |
Optimerad per leddesign
| Svetstid (sec) |
0,1–2,0 sek |
0,1–1,5 sek |
Kortare tid vid 40 kHz på grund av lägre massvibration
| Hornmaterial |
Titan / Aluminium
Titanium |
Titan föredras för höghålliga körningar
| Max delstorlek |
Upp till 400 × 600 mm |
Upp till 200 × 300 mm |
20 kHz lämplig för stora samlingar
5. Fogdesign för plastsvetsning
Foggeometri är lika avgörande som maskinparametrar för att bestämma svetskvalitet. Dåligt designade fogar ger svaga, inkonsekventa bindningar oavsett maskininställningar. De fyra vanligaste fogdesignerna beskrivs nedan.
Butt Joint
Enklaste geometrin; lämplig för hetpressning och rörsvetsning. Kräver noggrann ytförberedelse och fixturering. Draghållfasthet: 70–85 % modermaterial.
Energy Director
Triangulärt ribbformat i en del koncentrerar ultraljudsenergi vid apex; standard för styva termoplastiska enheter. Styrka: 80–92 % föräldra.
Skjuvfog
:
Interferenspassformsdesign; smälta flödar lateralt längs skjuvytan. Rekommenderas för semikristallina polymerer (PP, PE, Nylon). Styrka: 85–95 % föräldra.
Not and Groove
Självjusterande geometri som innehåller smältblixt internt; idealiskt för hermetiska tätningar i medicinska och vätskehanteringsenheter. Styrka: 80–90 % föräldra.
6. Branschapplikationer
Industriell plastsvetsning används i alla sektorer som kräver starka, rena och upprepbara polymerfogar. Tabellen nedan visar de primära tillämpningsområdena, materialen och föredragna metoder som används inom olika industrier.
<:e stilen="utfyllnad: 12px 14px; text-alignerat: vänster; ram: 1px solid #d0d8f0;">Industri
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Applikation
<:e stilen="utfyllnad: 12px 14px; text-justerad: vänster; ram: 1px solid #d0d8f0;">Material
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Föredragen metod
| Automotive |
Instrumentpaneler, dörrpaneler, vätskebehållare, solskydd
PP, ABS, PC, PA |
Ultrasonic, Hot Press, HF |
| Medical |
IV-påsar, blodinsamlingspåsar, diagnostiska höljen
PVC, PET, PP |
HF, Ultrasonic, Heat Seal |
| Förpackning |
blisterförpackningar, flexibla fickor, clamshell-förpackning |
PVC, PET, PE |
HF, värmetätning, blåsbildning
| Consumer Electronics |
Enhetskapslingar, kontakter, PCB-höljen
ABS, PC, PA |
Ultraljud |
| Sporting Goods |
Uppblåsbara bollar, tält, vattentät utrustning, handskar |
PVC, TPU |
HF |
| Konstruktion |
Geomembraner, rör, vattentäta membran
HDPE, PP, PVC |
Hot Press, Extrusion Vets.
7. Guide för val av utrustning
Att välja rätt svetsmaskin för en produktionslinje kräver att fem tekniska kriterier uppfylls för applikationskraven.
01 — Materialtyp
Bekräfta om materialet är polärt (PVC, TPU — HF-svetsbart) eller ostolärt (PP, PE, ABS — kräver ultraljud eller varmpress). Att blanda icke-kompatibla material kräver limfrämjande.
02 — Delgeometri
Stora plana skarvar → HF eller värmetätning; 3D-komplexa fogar → ultraljud med specialtyckt horn; tjockväggsmonteringar → varmpress. Specialanpassade elektroder och formar finns tillgängliga för icke-standardiserade former.
04 — Svetskvalitetsstandard
Medicinska och rymdfogar kräver hermetiska tätningar med ≥90 % moderstyrka — ultraljud med energistyrning eller HF. Allmän förpackning kan acceptera 75–85 % med värmetätning.
05 — Verktygsinvestering
HF-elektroder: USD 200–2 000 per set. Ultraljudshorn: USD 500–5 000. Heta pressplattor: 300–3 000 USD. Räkna med verktygskostnad i den totala ägandekostnaden för kortsiktiga projekt.
8. Kvalitetskontroll i plastsvetsning
Konsekvent svetskvalitet kräver systematisk processövervakning och destruktiva/icke-destruktiva testprotokoll. plastsvetsning måste valideras mot tre kvalitetsdimensioner.
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Testtyp
<:e stilen="utfyllnad: 12px 14px; text-align: vänster; ram: 1px solid #d0d8f0;">Metod
<:e stilen="utfyllnad: 12px 14px; text-alignering: vänster; ram: 1px solid #d0d8f0;">Klara kriterium
<:e stilen="utfyllning: 12px 14px; text-align: vänster; ram: 1px heltäckande #d0d8f0;">Frekvens
| Draghållfasthet |
ISO 527 / ASTM D638 dragtest
≥80% modermaterial UTS |
Start av shift + var 500:e pc |
| Peel Test |
180° peel vid 50 mm/min |
Fel i föräldrazon, inte svetszon,
Varje timme för flexibel film
| Tryck-/läcktest: |
Lufttryck vid 1,5× arbetstryck
Noll läckage i 60 sekunder |
100% för medicinska och vätskedelar.
| Visuell inspektion |
10× förstoring, tvärsnittsskiva |
Inga tomrum, porositet eller kalla stängningar |
Per sats, 5-delat prov |
Vanliga frågor
Vad är skillnaden mellan högfrekvent svetsning och ultraljudssvetsning?
Högfrekvent svetsning använder ett 27,12 MHz elektromagnetiskt fält för att värma polära polymerer (PVC, TPU) internt. Ultraljudssvetsning använder 20–40 kHz mekanisk vibration för att generera friktionsvärme, vilket gör den bättre lämpad för styva termoplaster (ABS, PP, PC). HF ger större skarvaområden; Ultraljud möjliggör mindre, mer precisa svetsar med subsekundcykler.
Kan polypropen (PP) svetsas med högfrekvent?
No. PP och PE är opolära polymerer och svarar inte på RF-fältet som används vid HF-svetsning. För PP rekommenderas ultraljudssvetsning, varmpresssvetsning eller svetsning med uppvärmda verktyg. Att tillsätta polära tillsatser till PP-formuleringar kan delvis möjliggöra HF-respons, men detta är inte standardpraxis.
Hur förhindrar jag genombränning vid högfrekvent PVC-svetsning?
Burn-through orsakas av överdriven effekt i förhållande till materialtjocklek och dielektrisk förlustfaktor. Förebyggande åtgärder inkluderar: att minska utgångseffekten, förkorta svetstiden, öka elektrodgapet och säkerställa att bågskölden är korrekt placerad. Konsekvent materialtjocklek och formulering är avgörande — variationer i mjukgöringsinnehållet förändrar dielektriska konstanten och kräver parameterjustering.
Vilken svetsstyrka kan jag förvänta mig av ultraljudsplastsvetsning?
Väloptimerade ultraljudssvetsar i ABS och PC uppnår vanligtvis 80–92 % av modermaterialets draghållfasthet. Skjuvfogdesigner med halvkristallina polymerer såsom PP kan nå 85–95%. Svetsstyrkan beror på fogdesign, amplitud, tryck och tidsinställningar – alla parametrar bör valideras med destruktiv testning innan full produktion.
Hur länge varar verktygen vid en högfrekvent svetsning?
Brass- och koppar-HF-elektroder håller vanligtvis 200 000–500 000 cykler under normala driftsförhållanden. Faktorer som minskar verktygets livslängd inkluderar överdrivet tryck, båghändelser och slipmaterial. Regelbunden inspektion för kantrundning och ytgropar rekommenderas vid var 50 000-cykelperiod. Ersättningselektroder bör hämtas från samma specifikation för att undvika omarbetning.
Kan Chenghao Machinery leverera skräddarsydda svetslösningar för icke-standardiserade applikationer?
Ja. Chenghao Machinery erbjuder skräddarsydda
dedikerade maskinlösningar för icke-standardiserade delgeometrier, multistationskonfigurationer och in-line automation. Ingenjörskonsultation omfattar materialkompatibilitetstestning, elektroddesign och fullständig processkvalificering. Kontakta det tekniska teamet med delritningar och produktionsvolymkrav.
Få råd om plastsvetsutrustning
Chenghao Machinery levererar högfrekventa, ultraljuds- och varmpresssvetsningssystem för industriell produktion. Dela din materialtyp, deldimensioner och utgångsvolym för en rekommendation av matchad utrustning.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina
