
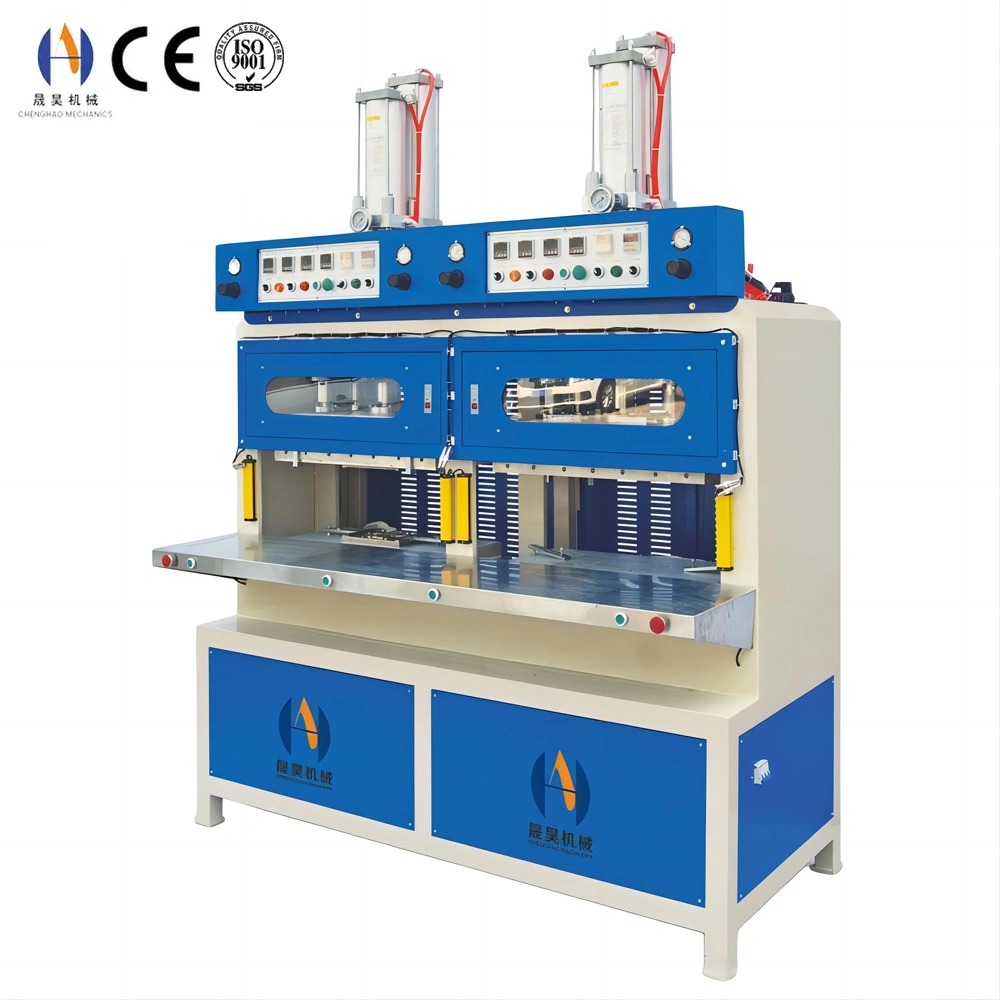
Formmaskin: Industrial Forming Technical Guide
En formmaskin applicerar kontrollerad värme, tryck och tid för att omvandla rå polymer, gummi eller kompositmaterial till färdiga tredimensionella komponenter. Chenghao Machinery tillverkar tre huvudsakliga formmaskiners — hydrauliska varmpressmaskiner, högfrekvent formning maskiner, och blisterformningsmaskiner — täcker hela spektrumet av industriella formningsapplikationer från prototyp till massproduktion.
Mold Machine Technology Jämförelse
Processparametrar efter materialtyp
Kriterium för urval av formmaskin
Att välja rätt formmaskin kräver att fem kärnparametrar matchas till dina produktionskrav:
- Klämkraft: Den minsta kraft som krävs för att förhindra att formen öppnas under internt formtryck. Beräkna som: topptryck i kaviteten (MPa) × projicerad delarea (cm²) × säkerhetsfaktor 1,2. Underdimensionerad klämning orsakar flash; Överdimensionerad klämning slösar energi och belastar verktygen. Changhao-hetpressar varierar från 5 till 300 ton för att täcka alla delstorlekar.
- Plåtstorlek: Arbetsytan måste rymma formens fotavtryck plus en omkretsfrigångsskillnad på minst 50 mm per sida. Verktyg med flera kaviteter för produktion i stora volymer kräver större plattor för att rymma alla håligheter utan plattöverhäng, vilket orsakar ojämn tryckfördelning.
- Temperaturområde och enhetlighet: Elektriskt uppvärmda plattor på Changhao-maskiner uppnår ±3°C enhetlighet över hela plattan. För temperaturkänsliga material som silikon och EPDM är enhetlighet under ±5°C avgörande för konsekvent härdning och dimensionsupprepning över kavitetspositioner.
- Dagsljus och slag: Dagsljus är det maximala öppna avståndet mellan övre och nedre plattor; slag är arbetsrörelsen. Dagsljus måste ta hänsyn till den slutna formens höjd plus utrymme för deluttag (vanligtvis formhöjd + 1,5× deldjup minimum).
- Styrsystem: Flerstegs programmerbar styrning möjliggör oberoende inställning av inflygningshastighet, formningshastighet, formtryck, uppehållstid och kyltid för varje recept. Changhao-maskiner stödjer PLC-minne med 100 recept för snabb jobbbyte utan manuell parameteråterinmatning.
Nyckelfunktioner hos Chenghao mould machines
- Fyrkolumnsstyrd pressram — härdade kromstyrkolonner med självsmörjande bronsbussningar behåller parallellism inom 0,05 mm över fullslag. Konsekvent platenparallellism säkerställer en jämn tryckfördelning i kaviteten, vilket är avgörande för flashfria delar i flerkavitärt gummi och kompositverktyg.
- Proportionell hydraulisk styrning — servo-proportionellt ventilsystem möjliggör programmerbar tryckökning med 0,1 MPa upplösning. Eliminerar stötbelastning på formen och delen vid stängning, vilket förlänger verktygets livslängd med 20–35 % jämfört med konventionella av/på-hydraulsystem.
- Multizons elektrisk uppvärmning med PID — segmenterade värmeelement med individuella PID-regulatorer upprätthåller jämn temperatur på ±3°C. Snabb uppvärmning från omgivningstemperatur till 180°C på under 25 minuter, med auto-tuning PID-algoritm för stabil temperatur över varierande arbetscykler.
- Integrerad vattenkylning — interna vattenkanaler i pressplattor ger kontrollerad eftergjutningskylning för precisionsformning av termoplastiska delar. Kylning från 180°C till 60°C på under 8 minuter eliminerar off-press-kylarmaturer och minskar cykeltiden med 25–40%.
- PLC med 100 recept och dataloggning — lagrar kompletta processparametrar för omedelbar jobbuppkallning. Realtidsdataloggning registrerar temperatur, tryck och cykeltid för varje produktionscykel – stödjer processdokumentation för ISO 9001 och IATF 16949 kvalitetsledningssystem.
- Snabbbytesformsystem — T-spårsplatta gränssnitt med standardiserad formklämutrustning möjliggör ensam operatörsbyte av formen på under 15 minuter för pressar upp till 100 ton. Hydrauliska snabbklämmar finns tillgängliga på CH-HP-100T och uppåt för omställning på under 5 minuter i högblandade produktionsmiljöer.
- Säkerhetsklassad skydd — fulla perimeterljusgardiner med EN 13849 PLd dubbelkanaligt säkerhetsrelä, sammanlänkade manuella åtkomstdörrar och hydraulisk tryckavledning vid säkerhetsaktivering. Certifierad enligt EN 693 hydraulisk presssäkerhetsstandard.
FAQ
F1: Vad är skillnaden mellan kompressionsgjutning och transferformning i en varmpressmaskin?
Vid kompressionsgjutning placeras förvägt råmaterial (gummiblank eller termohärdningspreform) direkt i den öppna formkaviteten, och pressen stängs för att applicera värme och tryck. Material flödar endast inom håligheten. Lämplig för tjocka delar, lågkostnadsverktyg och material med hög viskositet. Vid transferformning laddas materialet i en separat pott ovanför håligheterna och överförs genom grindar när pressen stängs, vilket ger bättre dimensionskontroll och möjlighet för övergjutning av insatser. Chenghao-hydrauliska varmpressmaskiner stöder båda metoderna genom olika formverktygskonfigurationer utan att ändra basmaskinen.
F2: Hur påverkar platentemperaturens enhetlighet delkvaliteten?
Platen-temperaturens enhetlighet bestämmer direkt härdningskonsistens över alla kaviteter i ett multi-cavity-verktyg. En variation på ±10°C i en gummiform vid 160°C innebär att håligheter över kylzonerna härdar 8–12 % långsammare än varma zoner — vilket resulterar i underhärdade delar (mjuka, låg rivstyrka) från kalla positioner och överhärdade delar (spröda, ytnedbrytning) från heta positioner inom samma cykel. Chenghaos segmenterade PID-värmesystem uppnår ±3°C enhetlighet, vilket minskar variationen i formens egenskaper till under 2 % för de flesta gummi- och härdningsapplikationer. Detta är särskilt viktigt för biltätningskomponenter och medicinska gummidelar med strikta mekaniska egenskaper.
F3: Kan samma formmaskin hantera både gummikompressionsgjutning och EVA-skumgjutning?
Ja, med lämplig verktygshantering. Båda processerna använder samma hydrauliska varmpressbasmaskin, men kräver olika formkonstruktioner: gummikompressionsverktyg använder tätt sittande hålighetsblock med överflödesspår för att kontrollera flammor, medan EVA-skumverktyg använder täta håligheter med kontrollerad expansionsklaritet för att styra skumtätheten. Det viktigaste kravet för maskin för dubbelanvändning är tillräcklig slaglängd för att rymma den högre EVA-skumformen (som måste ha extra dagsljus för blåsfasen). Chenghao kan specificera den optimala pressmodellen för kombinerade gummi- och EVA-produktionslinjer, eller rekommendera en dedikerad maskinkonfiguration om båda materialen körs i hög volym.
F4: Vilken roll har integrerad vattenkylning för att minska formmaskinens cykeltid?
Vid termoplastisk gjutning på en hetpress måste delen kyla under sin värmedistorsionstemperatur innan den kan deformas för att undvika skevhet. Utan integrerad kylning måste pressen vänta på passiv omgivningskylning eller så måste delar tas bort till off-press kylarmaturer — vilket tillför 60–180 sekunder dödtid per cykel. Chenghaos vattenkylda plattor minskar kylningstiden i pressen till 3–8 minuter för typiska 150–180°C-applikationer, vilket helt eliminerar off-press-armaturer. För PVC- och polyolefin-hetpressformning är en cykeltidsreduktion på 25–40 % typisk. Vattenflödeshastighet, inloppstemperatur och kyltid är alla programmerbara i PLC-receptet för varje jobb. Se stilen liten hetpressräckvidd för kompakta konfigurationer med integrerad kylning.
F5: Hur bör klämkraft specificeras för att undvika mögelskador?
Två gränser styr specifikationen av klämkraften: minsta kraft (för att förhindra flash) och maximal säker kraft för formverktyget. Minimum: topptryck i håligheten × projicerat område × säkerhetsfaktor 1,2. Maximum: bestäms av formens stålets tvärsnittsarea i kompression — ett standard P20-verktygsstålhålblock med 30 mm väggtjocklek kan säkert klara tryckspänning på 50–80 MPa. Överskridande av detta orsakar sprickbildning i formen, skador på avskiljningsledningen eller fel på styrstiftet. Chenghaos ingenjörer granskar båda gränserna under formdesigngranskningen och specificerar det rekommenderade pressvolymintervallet på formritningen. Att använda en press som är större än det angivna maxvärdet kräver en tryckbegränsande ventil inställd på verktygssäker maxnivå – standard på alla Chenghao CH-HP-seriemaskiner. Kontakta Chenghaos tekniska team för stöd med styrkespecifikation innan beställning av verktyg.
F6: Vilka är de typiska ledtiderna för formmaskinsupphandling och verktygstillverkning?
Standard hetpressmaskiner (5–50 ton, standard platten): 15–20 arbetsdagar ex-fabrik. 50–150 ton special-platten-konfigurationer: 25–35 arbetsdagar. 150–300 ton tunga industripressar: 40–55 arbetsdagar. Formverktygens ledtider löper parallellt: enkla gummiverktyg med enkel hålrum (10–15 arbetsdagar), verktyg med flera håligheter och kyl- och utkastarsystem (20–30 arbetsdagar), komplexa komposit- eller skumverktyg (25–40 arbetsdagar). Maskiner och verktyg designas, tillverkas och testas samtidigt vid Chenghaos anläggning. Fullständig FAT-dokumentation — inklusive platttemperaturkarta, parallellismcertifikat och PLC-programutskrift — medföljer varje maskinleverans för kvalitetsdokumentation.
Få ett citat från Chenghao på en formmaskin
Dela ditt material, delstorlek, produktionsvolym och formdesign — Chenghao Machinery rekommenderar rätt formmaskinskonfiguration med fabriksdirekta priser och fullständig teknisk specifikation.
Email: sales11@chenghaointernational.com | WhatsApp: +86 15817655869