
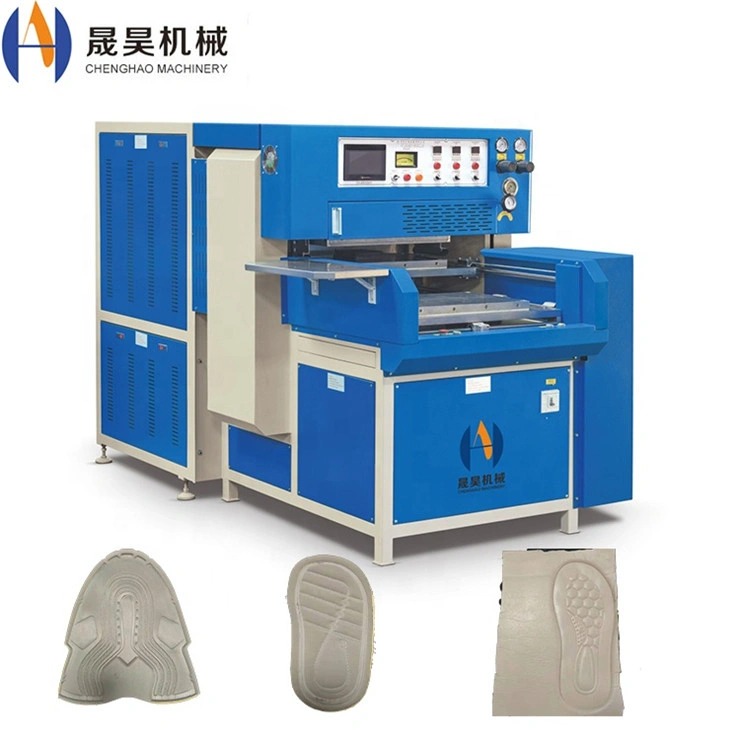
Materialtjocklek är den variabel som tyst avgör hur ett högfrekvent svetsrecept beter sig. Samma maskin, elektrod och materialformulering svetsar en 0,3 mm film på en bråkdel av en sekund och undersvetsar sedan en 4 mm platta med identiska inställningar. Detta är inte maskininkonsekvens – det är en direkt följd av hur dielektrisk uppvärmning fungerar. Denna guide förklarar vilken högfrekvent svetstjocklek som förändras inuti fogen, hur varje tjockleksband ska hanteras och hur man kontrollerar den resulterande kvaliteten i produktionen.
Varför tjocklek förändrar HF-svetsningsprocessen
Högfrekvent svetsning tillför ingen värme utifrån. Ett fält på 27,12 MHz appliceras genom elektroden, och materialstacken mellan elektrod och platta fungerar som dielektrikumet för en kondensator. Värme genereras genom hela materialvolymen när polära molekyler vibrerar i det växlande fältet. För att förstå arbetsprincipen på rätt sätt, följer tre konsekvenser av tjocklek direkt från den geometrin.
Strömtäthet
Samma generatorutgång sprids över en större volym när tjockleken ökar. Effekten per kubikcentimeter minskar, så uppvärmningshastigheten minskar och svetstiden måste öka för att nå samma smältdjup.
Voltage Demand
Ett tjockare dielektrikum behöver en högre spänning över sig för att upprätthålla samma interna fältstyrka. Bortom en viss spårvidd kan standardgeneratorer inte nå den nödvändiga potentialen och svetsen stannar av.
Värmeförlust till verktyg
Tunt material har ett högt yt-till-volym-förhållande, så en större andel av den genererade värmen leds bort till elektroden och plattan. Tunna mätare värms därför snabbt men förlorar också värme snabbt.
Lägg till materialets dielektriska förlustfaktor — som styr hur lätt det reagerar på fältet — och det blir tydligt varför tjocklek och materialegenskaper måste bedömas tillsammans istället för isolerat.
Tjocklekssvar i en snabb överblick
De fem banden nedan täcker den stora majoriteten av industriellt högfrekvent svetsarbete. Beteendekolumnen beskriver vad operatören faktiskt kommer att observera på maskinen, och riskkolumnen namnger det fel som uppstår först när receptet inte anpassas.
1. Tunna material (0,1–0,6 mm): Hantera burn-through-risk
Tunt material värms upp så snabbt att det praktiska problemet inte är att nå svetstemperatur utan att stanna innan materialet bryts ner. Eftersom volymen är liten kommer samma kraft som försiktigt skulle värma ett tjockt ark att föra en tunn film till smältpunkt nästan omedelbart, och elektrodkanterna koncentrerar fältet ytterligare. Resultatet blir flash längs skarven, nålhål och, om isoleringsfilmen är sliten, bågar.
2. Medeltjocklek (0,6–2 mm): Det stabila arbetsfönstret
Mellan ungefär 0,6 mm och 2 mm ligger det band där högfrekvent svetsning är som mest förutsägbar. Det finns tillräckligt med materialvolym för att absorbera den genererade värmen utan omedelbar kantfel, och spänningen som krävs för att upprätthålla fältet ligger bekvämt inom kapaciteten för en standardgenerator. Svetsfönstren är breda, så en liten drift i effekt eller tid ger en gradvis förändring i styrkan snarare än ett plötsligt fel.
Det är också det band där kvalitetsproblem är lättast att förbise. Eftersom processen är förlåtande kan en förorenad elektrod eller ett delvis åldrat oscillatorrör brytas ner svetsstyrka under en tid innan skarven synligt brister. Den disciplin som är viktig här är övervakning snarare än frekvent omstämning: registrera det validerade receptet, lås det och använd peel- eller dragkontroller för att upptäcka drift.
3. Tjocka material (2–8 mm): Energibehov och svetsdjup
När tjockleken överstiger cirka 2 mm kombineras tre effekter för att göra svetsningen allt svårare. Effekttätheten minskar eftersom samma uteffekt fördelas genom mer material; spänningen som krävs för att bibehålla fältstyrkan stiger så småningom och överstiger så småningom vad generatorn kan leverera; och värme som genereras i kärnan måste vidare färdas till bindningsgränssnittet medan en växande andel förloras i verktygen. Symtomet är en skarv som ser formad ut men levererar en kall fog — bunden vid ytan, osammansmält vid gränsytan.
Vilken tjocklek ändras
- Den nödvändiga svetstiden ökar ungefär med den energi som krävs för att nå smältdjup
- Spänningsbehovet ökar, så generatorns huvudutrymme blir den begränsande faktorn
- Kylningstiden måste förlängas, eftersom lagrad värme fortsätter att flöda efter att fältet upphört
- Klämtrycket måste öka för att hålla bindningsgränssnittet i intim kontakt
- Svetsdjupet blir svårare att visuellt verifiera, så mätning ersätter inspektion med ögat
Hur man kompenserar
- Förvärm skorstenen så att generatorn bara behöver tillföra skillnaden
- Använd en stegvis cykel: initial uppvärmning, kort uppehåll, sedan ett andra uppvärmningssteg
- Välj en generator med högre effekt och ett matchande elektrodområde
- Öka kyltiden innan pressen öppnas
- Bekräfta svetsdjupet genom att skära ett prov, inte genom ytans utseende
4. Splittrade lager och olika tjocklek
Riktiga delar är sällan ett enhetligt ark. En typisk montering kan kombinera en 0,4 mm film, en 1,2 mm skuminsats och en 2 mm baksida. I en serie delar den applicerade spänningen mellan dem, och det lager som har störst impedans får störst andel av fältet. Det lagret värms först och snabbast, vilket är användbart när det är det avsedda bindningslagret och en defektkälla när det inte är det.
Parameterinställningar efter tjockleksband
Tabellen nedan sammanfattar hur huvudinställningarna bör röra sig när mätaren ökar. Värdena är indikativa utgångspunkter för industriella maskiner, inte en ersättning för att kvalificera receptet på själva delen och materialsatsen.
Förvärmningens roll vid svetsning av tjockt material
För mätare över ungefär 2 mm är förvärmning det enskilt mest effektiva sättet att återställa processen till ett bekvämt arbetsområde. Att höja stapelns temperatur före RF-cykeln minskar den extra energi generatorn måste leverera, vilket förkortar svetstiden och, viktigare, sänker spänningen som elektroden måste upprätthålla. Värmen driver också bort ytan och absorberar fukt, vilket eliminerar en vanlig utlösare för bågbildning i tjocka konstruktioner.
En dedikerad högfrekvent förvärmare integreras i linjen framför svetsstationen så att materialet går in i pressen vid en jämn temperatur. Konsekvens är viktigare än den absoluta inställningspunkten: en enhetlig 40 °C-stack svetsar mycket mer förutsägbart än en som varierar mellan 20 °C och 55 °C över delen.
Verktygs- och elektroddesign för olika tjockare
Elektrodgeometrin måste följa tjockleken. En profil optimerad för en 0,3 mm-film koncentrerar fältet så aggressivt att den bränner ett 3 mm-ark; omvänt sprider en elektrod designad för tjockt material energi för stort för att kunna svetsa tunn film pålitligt. Kantradie, arbetsglipa, isoleringstjocklek och ytfinish måste alla specificeras om när mätbandet ändras — principerna anges i vår guide till designa elektroder.
Förbrukningsvaror är lika viktiga som elektroden själv. Isolering och antiblixtfilm måste vara tillräckligt tjocka för att tåla den högre spänningen som används på tjocka stackar, medan högfrekventa tillbehör som bågdämpare och jordningsborstar bör inspekteras när tjockleksbandet ändras, eftersom deras arbetscykel ändras med det.
Kvalitetskontroll: Verifiera svetsdjup och konsistens
Ytans utseende är en dålig indikator på svetskvalitet, särskilt på tjockt material där en övertygande skarv kan dölja en osmält yta. Verifiering bör därför vara dimensionell och mekanisk snarare än visuell.
Praktiska regler för tjocklekskontroll
De flesta tjockleksrelaterade kvalitetsproblem kan förebyggas med ett fåtal arbetsregler. De gäller lika mycket för förbättra PVC-svetskvalitet på etablerade linjer och för att kvalificera en ny del på en ny maskin.
01 — Kvalificera receptet efter gauge band
Ta inte med ett enda recept över tjockleksband. Etablera och registrera inställningar för varje band eller artikelnummer, och begränsa operatörens åtkomst så att de validerade värdena inte kan justeras slumpmässigt.
02 — Ställ in på den tunnaste sektionen
När masktätheten varierar inom en del eller mellan satser, ställ in receptet för att skydda det tunnaste materialet. Undersvetsning av tjocksektionen kan korrigeras; Att bränna den tunna sektionen kan inte.
03 — Mät, Inte Uppskatta, Mät
Mät inkommande material med en kalibrerad mätare och registrera resultatet. Den nominella tjocklek som en leverantör anger är inte en produktionsgräns, och små absoluta skillnader är mest viktiga på tunnfilm.
04 — Förvärm före pressen
Över 2 mm förkortar stabil förvärmning cykeln och minskar spänningen som generatorn måste leverera. Kontrollera temperaturen, inte bara närvaron av värme.
05 — Matcha verktygen med mätaren
Omspecificera elektrodkantradien, arbetsgapet och isoleringstjockleken varje gång tjockleksbandet ändras. Verktyg som förts över från en annan mätare är en vanlig dold orsak till fel.
06 — Verifiera svetsdjup per sektion
För tjockt material, bekräfta att smältan har nått det avsedda gränssnittet genom att sektionera ett prov. Ytans utseende avslöjar inte en kall fog under en välformad skarv.
Vanliga frågor
Svetsmaterialtjocklek utanför ditt nuvarande intervall?
Chenghao Machinery levererar högfrekventa svetsmaskiner, förvärmare, elektroder och tillbehör för tunna filmer till tjocka flerskiktsaggregat. Skicka oss din materialspecifikation, deltjocklek och produktionskrav för en matchningsmaskin och processrekommendation.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina