
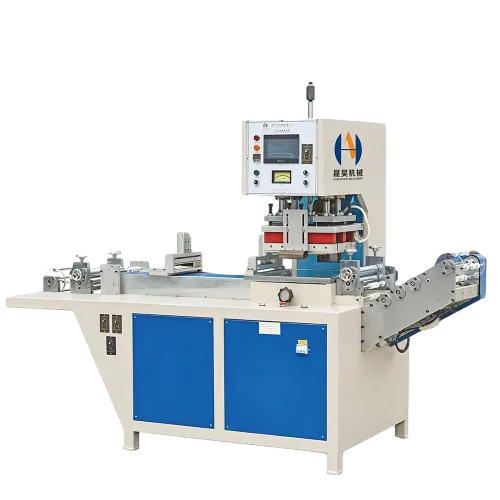
Flexibel PVC är det mest responsiva materialet vid högfrekvent svetsning, vilket gör maskinval bedrägligt svårt. Nästan vilken maskin som helst svetsar en PVC-testkupong, så beslutet kan inte fattas enbart på en demonstration – det måste göras utifrån delmått, elektrodyta, cykeltid och volym. Att välja en högfrekvent svetsmaskin för PVC är egentligen en sekvens av sju ingenjörsbeslut, och att göra något fel visar sig senare som långa cykler, brända skarvar eller en maskin som inte kan laddas effektivt. Denna guide går igenom varje beslut i ordning.
börja med delen, inte maskinen
Varje specifikation som är viktig följer av själva delen. Innan maskiner jämförs bör följande egenskaper skrivas ner och bekräftas, eftersom varje av dem begränsar utrustningens utbud.
Beslut 1 — Dimensionera generatorn efter svetsområdet
Makt bör aldrig specificeras ensam. Det som spelar roll är sambandet mellan generatorns utgång och ytan av elektroden som måste aktiveras, eftersom värme genereras över hela området samtidigt. En stor elektrod på en underdimensionerad generator tvingar fram långa svetstider, under vilka värme vandrar bort från skarven och in i det omgivande materialet — den klassiska vägen till distorsion och inkonsekvent styrka.
Dessa intervall är indikativa startpunkter för flexibel PVC. Tjockt eller starkt plastifierat material, täta cykeltidsmål och flerskiktsstackar höjer kravet, så den slutliga klassningen bör bekräftas genom att svetsa ett faktiskt prov snarare än att tas emot från ett bord. Det fullständiga utbudet av tillgängliga betyg och konfigurationer kan granskas i stilen högfrekvensområde.
Decision 2 — matcha konfigurationen med utdata
När strömmen har stabiliserat sig är nästa fråga hur maskinen laddas och cyklas. Detta beslut har större påverkan på enhetskostnaden än något annat, eftersom det avgör hur mycket av operatörens tid som går åt till att hantera delar istället för att svetsa dem.
Ett användbart test är att jämföra svetstid med total cykeltid. Om pressen står stilla längre än den svetsar, är begränsningen hantering, inte effekt — och att gå över till en tvåstationslösning ger mer effekt än att öka generatorns värde. För enkelstationsarbete är den praktiska maskinen en enkelhuvud högfrekvensmaskin, medan volymproduktion där belastningen dominerar normalt hanteras på en dubbelhuvud högfrekvent Maskin.
Decision 3 — Elektrod- och formkapacitet
Elektroden är där processen faktiskt sker, och det är den del av köpet som oftast underspecificeras. För PVC-produkter måste elektroden vanligtvis svetsa en skarv, skära konturen och pressa ett ytmönster i samma drag, vilket ställer krav på både materialet och maskinen som bär det.
Svetsa och skär i ett drag
Ett enda verktyg som tätar och trimmar tar bort en nedströms operation, men kräver noggrann pressjustering och styv montering. Bekräfta att maskinen kan hålla den tolerans som din kontur kräver.
Prägning och mönsterdjup
Där elektroden också måste prägla, blir mönsterdjup och det tillgängliga trycket kopplade. Otillräcklig klämkraft lämnar ett grunt mönster oavsett hur de elektriska inställningarna justeras.
Verktygsbyte och variation
Om flera produktstorlekar körs på en maskin, ange ett monteringssystem som möjliggör snabbt, upprepbart verktygsbyte istället för att justera elektroden från grunden varje gång.
Elektrodmaterial, kantradie och arbetsgap påverkar alla skarvkvaliteten direkt, och en maskin som inte kan ta emot ett korrekt utformat verktyg kommer att begränsa processen oavsett sin generator. Detaljer om själva verktygen täcks på stilen högfrekvent formsida, och designreglerna anges separat.
Decision 4 — PVC-specifika maskinkrav
PVC beter sig annorlunda än andra HF-svetsbara plaster på sätt som påverkar maskinens specifikationer, inte bara receptet. Eftersom materialet bryts ner och frigör väteklorid när det överhettas, och eftersom mjukgöraren kan förflytta sig från plåten över tid, är flera maskinfunktioner viktigare för PVC än för andra polymerer.
Decision 5 — Kontrollsystem och recepthantering
Två maskiner med samma effektklass kan skilja sig enormt mycket i hur konsekvent de håller ett recept. För PVC, där det acceptabla fönstret mellan en svag svets och en bränd skarv är smalare än för de flesta material, översätts kontrollkvaliteten direkt till flytkraft.
Beslut 6 — specificera tillbehörs- och reservdelspaketet
Tillbehör utelämnas ofta från den initiala offerten och köps sedan styckvis till högre kostnad och med produktionsavbrott. Eftersom de slits i förutsägbara takter bör de specificeras med maskinen och fyllas på innan de tas i bruk. Den fullständiga listan över förbrukningsvaror finns på sidan High Frequency Accessories.
Där materialstacken är tjock eller innehåller lager som värms ojämnt, vidgar ofta en högfrekvent förvärmare framför pressen processfönstret avsevärt för en blygsam andel av maskinens kostnad.
Beslut 7 — Service, reservdelar och support för driftsättning
En högfrekvent maskin är en långlivad tillgång, och kostnaden för driftstopp under dess livslängd överstiger generellt alla skillnader i inköpspris mellan leverantörer. Supportpaketet bör därför utvärderas lika noggrant som specifikationen.
Fråga leverantören
- Finns oscillatorrör och förbrukningsvaror i lager lokalt?
- Hur tillverkas och byts ut elektroder och formar?
- Ingår beställning och operatörsutbildning?
- Vilken dokumentation tillhandahålls – elektriska ritningar, underhållsschema, receptblad?
- Vilka garantivillkor gäller och vilken svarstid erbjuds?
- Kan maskinen testas med vårt material innan köp?
Utvärdera svaret
- Reservtillgänglighet avgör hur länge ett fel stoppar produktionen
- Intern verktygstillverkning förkortar loopen när en produkt ändras
- Träningskvaliteten avgör hur snabbt maskinen når den nominella produktionen
- Dokumentationens kvalitet avgör hur väl processen klarar personalomsättningen
- Ett provtest visar om specifikationen är realistisk för din PVC
Testa innan du köper
Eftersom flexibel PVC svetsar på nästan vilken maskin som helst är en demonstration bara meningsfull om den använder ditt material och din komponentgeometri. Skicka följande information till en leverantör och be att proverna returneras med använt cykeltid och inställningar.
Urvalschecklista
01 — Svetsområde och generatorbetyg
Bekräfta att effekten är matchad med elektrodområdet, inte vald från en katalog isolerat. Verifiera med en provsvets vid avsedd cykeltid.
02 — Cykeltid mot hanteringstid
Mät hur länge pressen är inaktiv per cykel. Om viloläge dominerar kommer en tvåstations- eller roterande konfiguration att öka effekten mycket mer än extra effekt.
03 — Verktygsomfattning och byte
Bestäm om verktyget svetser, skär och präglas i ett enda drag, och hur snabbt det måste ändras mellan produktvarianter.
04 — Extraktions- och korrosionsskydd
PVC-ångor är både frätande och obehagliga. Specificera extraktion vid elektroden och lämplig plätering på verktyg och kontakter.
05 — Kontroll av upplösning och receptlagring
Fina timer- och effektinkrementer, lagrade recept och begränsad operatörsåtkomst är mer värda på PVC än på de flesta material.
06 — förbrukningsvaror ingår och finns i lager
Pris maskinen tillsammans med ett startlager av rör, ljuddämpare, isoleringsfilm och borstar så att produktionen inte fördröjs av en förbrukningsorder.
07 — Förvärmningsbeslut
Om stacken överstiger ungefär 2 mm eller innehåller skum, inkludera förvärmning i originalspecifikationen istället för att tillsätta den efter att maskinen installerats.
08 — Support och dokumentation
Bekräfta reservdelstillgänglighet, verktygstillverkningsförmåga, driftsättning, utbildning och dokumentation som gör processen reproducerbar år senare.
För en bredare diskussion om hur processen samverkar med materialegenskaper, se guiden om att välja rätt plastsvetsmaskin för PVC- och TPU-material.
Vanliga frågor
Behöver du hjälp med att specificera en PVC-svetsmaskin?
Chenghao Machinery tillverkar högfrekventa svetsmaskiner från 3 kW till 60 kW i enkel-, dubbel-, roterande och automatiska konfigurationer, och tillverkar elektroder och formar som varje applikation kräver. Skicka oss din delritning, PVC-specifikation och målresultat för en matchande rekommendation.
Dongguan Shenghao Machinery Co., Ltd. (Chenghao Machinery) | sales11@chenghaointernational.com | +86 158 1765 5869
Dongguan, Guangdong, Kina