
Introduktion
Blisterförpackningar används i stor utsträckning för elektronik, hårdvara, medicinska produkter, konsumentvaror, leksaker och detaljhandelsprodukter. Den ger produktinsyn samtidigt som den hjälper till att skydda föremål mot damm, stötar och hanteringsskador.
Dock beror kvaliteten på blisterförpackningen på mycket mer än själva formningsmaskinen. Problem med uppvärmning, materialfördelning, formdesign, formtryck, trimning eller tätning kan leda till synliga defekter och produktionsförluster.
För tillverkare är det avgörande att identifiera grundorsakerna till blåsförpackningsdefekter för att minska skrot, förbättra produktionseffektiviteten och bibehålla en konsekvent produktkvalitet.
Denna guide undersöker vanliga defekter i blåsförpackning, deras möjliga orsaker och praktiska sätt att förebygga dem.
Vad orsakar blåsförpackningsfel?
Blisterförpackning involverar flera sammankopplade processer:
-
Plastpapperspreparering
-
Uppvärmning
-
Formning
-
Kylning
-
Trimning
-
Tätning
Ett problem i något steg kan påverka det slutgiltiga paketet.
Vanliga defektkategorier inkluderar:
-
Bildande defekter
-
Tjockleksvariation
-
Ytdefekter
-
Dimensionella problem
-
Trimma defekter
-
Tätningsproblem
Innan maskinparametrarna ändras bör tillverkare identifiera vilket steg som är ansvarigt för felet.
1. Ojämn väggtjocklek
Ojämn väggtjocklek är ett av de vanligaste problemen vid termoformade blisterförpackningar.
Vissa områden kan bli alltför tunna medan andra områden förblir relativt täta.
Möjliga orsaker
-
Ojämn plåtuppvärmning
-
Komplex formgeometri
-
Överdrivet formningsdjup
-
Olämplig materialfördelning
-
Felaktiga formningsförhållanden
Hur man förebygger det
Tillverkare kan förbättra väggtjocklekens konsistens genom att:
-
Optimering av värmezoner
-
Med lämplig skivtjocklek
-
Förbättring av formgeometri
-
Kontroll av formningstemperaturen
-
Testning av materialfördelning före massproduktion
Jämn uppvärmning är särskilt viktig eftersom olika delar av plåten kan kräva olika mängd värme beroende på formens struktur.
2. Ofullständig formgivning
Ofullständig formning uppstår när den uppvärmda plasten inte helt anpassar sig till formen.
Resultatet kan inkludera:
-
Saknade detaljer
-
Grunda håligheter
-
Avrundade hörn
-
Ofullständig ytreproduktion
Möjliga orsaker
-
Otillräcklig bildtemperatur
-
Otillräckligt vakuum
-
Otillräckligt tryck
-
Dålig mögelutluftning
-
Material som inte är korrekt placerat
Lösningar
Check:
-
Uppvärmningstemperatur
-
Vakuumprestanda
-
Trycksystem
-
Mögelventilation
-
Materialskick
För komplexa former kan tryckformning ge bättre detaljrikedom än vakuumformning ensam.
3. Rynkor och veck
Rynkor kan uppstå på ytan eller runt djupa hål.
Möjliga orsaker
-
Ojämn uppvärmning
-
Felaktig materialplacering
-
Överdriven skivrörelse
-
Dålig formdesign
-
Felaktiga formningsförhållanden
Förebyggande
Tillverkarna ska:
-
Förbättra placeringen av arken
-
Optimera värmefördelningen
-
Granska formgeometri
-
Justera formparametrar
-
Upprätthåll konsekvent materialkvalitet
Rynkor bör undersökas innan de blir ett återkommande produktionsproblem.
4. Webbing
Webbing uppstår när överskott av plastmaterial bildar oönskade veck mellan intilliggande håligheter eller runt komplexa formstrukturer.
Det är särskilt vanligt när flera hål placeras nära varandra.
Möjliga orsaker
-
Dålig hålrumsordning
-
Otillräcklig materialkontroll
-
Felaktig uppvärmning
-
Överdriven materialrörelse
-
Otillräcklig formdesign
Hur man minskar simhud
Möjliga lösningar inkluderar:
-
Omdesign av hålighetsavstånd
-
Justering av värmezoner
-
Förbättrad materialfördelning
-
Modifiering av formgeometri
-
Optimering av formningsförhållanden
Formdesign är ofta en av de viktigaste faktorerna när man hanterar bestående webbbildning.
5. Sprickor och materialsplittring
Sprickor kan uppstå när plasten sträcks bortom sin formningsförmåga.
Möjliga orsaker
-
Materialtemperaturen är för låg
-
Överdrivet formningsdjup
-
Otillräcklig materialtjocklek
-
Dålig materialkvalitet
-
Vassa formhörn
Förebyggande
Tillverkare bör utvärdera:
-
Plåttjocklek
-
Formningstemperatur
-
Mögelradie
-
Kavitetdjup
-
Materialegenskaper
Avrundade övergångar och lämplig formgeometri kan hjälpa till att minska överdriven materialbelastning.
6. Överdriven uttunning i hörnen
Hörn och djupa områden utsätts ofta för större utsträckning än platta partier.
Detta kan skapa mycket tunna områden som kan försvaga förpackningen.
Möjliga orsaker
-
Djup kavitetsdesign
-
Dålig materialfördelning
-
Överdriven formningsgrad
-
Felaktig värmeprofil
Lösningar
Tillverkare kan överväga:
-
Ökad initial skikttjocklek
-
Optimering av uppvärmning
-
Justering av formgeometri
-
Användning av lämplig formningsteknik
-
Granskning av hålighetsdjup
För krävande tillämpningar bör materialfördelningen utvärderas under form- och produktutveckling.
7. Ytliga märken och dåligt utseende
Blisterförpackningar används ofta för detaljhandelsprodukter, så visuell kvalitet är viktig.
Ytproblem kan inkludera:
-
Repor
-
Tråkiga områden
-
Ojämn textur
-
Oönskade märken
-
Molnighet
Möjliga orsaker
-
Smutsiga formytor
-
Överdriven uppvärmning
-
Materialförorening
-
Felaktig kylning
-
Skadad verktygsutrustning
Förebyggande
Inspektera regelbundet:
-
Plastark
-
Formytor
-
Värmesystem
-
Formverktyg
-
Produktionsmiljö
Att hålla mögel rena och ordentligt underhållna kan avsevärt förbättra ytkvaliteten.
8. Bubblor och luftinstängning
Luftbubblor eller instängd luft kan uppstå mellan plasten och formen.
Möjliga orsaker
-
Dålig mögelutluftning
-
Otillräckligt vakuum
-
Kontaminering
-
Fukt
-
Felaktig materialhantering
Lösningar
Check:
-
Vakuumledningar
-
Mögelventilationshål
-
Materialförvaring
-
Lakan renar
-
Vakuumtryck
Effektiv luftborttagning är särskilt viktig för detaljerade termoformade produkter.
9. Deformation efter bildandet
En blåsa kan se korrekt ut direkt efter bildandet men deformeras under kylning eller efter att den tagits ut ur formen.
Möjliga orsaker
-
Otillräcklig kylning
-
Ojämn materialstress
-
Överdriven formningstemperatur
-
Dålig temperaturkontroll i mögeln
-
För tidig avformning
Förebyggande
Tillverkare bör etablera stabila:
-
Värmeförhållanden
-
Kylförhållanden
-
Möglets temperatur
-
Avformningsprocedurer
Att låta den formade plasten stabiliseras innan borttagning kan hjälpa till att förbättra måttnoggrannheten.
10. Felaktiga mått
Dimensionell variation kan orsaka problem under:
-
Tätning
-
Produktinsättning
-
Församling
-
Automatiserad förpackning
Möjliga orsaker
-
Materialtjockleksvariation
-
Instabila formningsförhållanden
-
Formslitage
-
Temperaturfluktuationer
-
Ojämn kylning
Lösningar
Tillverkarna bör regelbundet övervaka:
-
Produktmått
-
Mögelförhållanden
-
Materialtjocklek
-
Maskintemperatur
-
Formningstryck
Statistisk processkontroll kan vara användbar för högvolymsproduktion.
11. Dålig klippkvalitet
Efter bildandet behöver blåsan vanligtvis klippas.
Dålig klippning kan skapa:
-
Ojämna kanter
-
Burrs
-
Överskottsmaterial
-
Felaktiga mått
Möjliga orsaker
-
Slitna skärverktyg
-
Felaktig justering
-
Dålig formdesign
-
Felaktiga skärparametrar
Förebyggande
Inspektera trimmverktyg regelbundet och se till att skärprocessen är korrekt anpassad till den formade produkten.
12. Dålig blåsförsegling
Formkvalitet är bara en del av förpackningsprocessen. Blåsan måste också vara korrekt tätad.
Vanliga tätningsproblem inkluderar:
-
Svag bindning
-
Ofullständig försegling
-
Ojämn tätning
-
Materialskador
-
Skalning
Möjliga orsaker
-
Felaktig temperatur
-
Otillräckligt tryck
-
Felaktig tätningstid
-
Oförenliga material
-
Dålig verktygsutformning
Tillverkare bör välja tätningsmetoden baserat på blåsmaterialet och baksidan.
Hur man förebygger blåsförpackningsfel
Att förebygga fel är mer effektivt än att åtgärda dem efter produktion.
1. Kontrollera råmaterial
Var konsekvent:
-
Materialtjocklek
-
Materialformulering
-
Arkkvalitet
-
Lagringsförhållanden
2. Optimera uppvärmningen
Uppvärmning bör ge en lämplig temperaturprofil över hela arket.
Undvik att anta att en temperaturinställning är lämplig för varje produkt.
3. Underhåll vakuumsystemet
Check:
-
Vakuumtryck
-
Vakuumledningar
-
Anslutningar
-
Ventiler
-
Mögelventilation
Ett litet vakuumläckage kan påverka formningens konsistens.
4. Underhåll av formar och verktyg
Inspektera regelbundet mögel för:
-
Slitage
-
Skador
-
Kontaminering
-
Blockerade ventiler
-
Dimensionsförändringar
Verktygets skick har en direkt inverkan på formkvaliteten.
5. Standardisera maskinparametrar
Dokumentera viktiga parametrar såsom:
-
Uppvärmningstemperatur
-
Uppvärmningstid
-
Vakuumförhållanden
-
Tryck
-
Kylningstid
-
Trimningsinställningar
En standardiserad process gör produktionen lättare att kontrollera.
En praktisk checklista för blisterförpackningar
Innan massproduktion påbörjas bör tillverkare verifiera:
-
Materialspecifikation
-
Plåttjocklek
-
Uppvärmningsjämnhet
-
Mögelförhållanden
-
Vakuumprestanda
-
Formningstryck
-
Kylprestanda
-
Produktmått
-
Trimningskvalitet
-
Tätningsstyrka
Att testa dessa faktorer tidigt kan förhindra stora mängder defekt förpackning.
När
bör du modifiera formen?
Inte alla formningsproblem kan lösas genom att ändra maskinparametrar.
Om ett fel upprepade gånger uppträder på samma område trots stabila bearbetningsförhållanden kan formens design behöva granskas.
Möjliga mögelmodifieringar inkluderar:
-
Justering av kavitetsgeometri
-
Förbättrad ventilation
-
Att ändra dragvinklar
-
Ökande hörnradier
-
Modifiering av hålighetsavstånd
Formoptimering bör utföras tillsammans med maskin- och materialanalys.
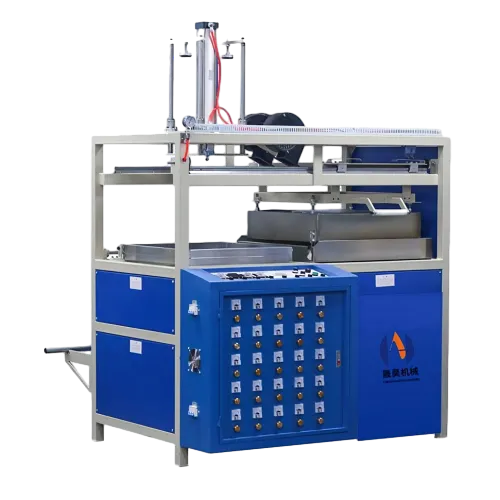
Att välja rätt blisterformningsutrustning
En pålitlig blisterformningsmaskin bör ge stabil kontroll över:
-
Uppvärmning
-
Formning
-
Vakuum
-
Tryck
-
Kylning
För tillverkare som producerar komplexa förpackningar bör utrustning också stödja lämplig verktygs- och processanpassning.
Maskinen bör väljas baserat på:
-
Produktstorlek
-
Materialtyp
-
Plåttjocklek
-
Kavitetsdesign
-
Produktionsvolym
-
Nödvändig automation
Varför välja Chenghao för blisterförpackningslösningar?
Chenghao Machinery tillhandahåller utrustningslösningar för plastformning, tätning och svetsning.
Dess produktfunktioner inkluderar:
-
Blisterformningsmaskiner
-
Blåsförseglingsmaskiner
-
Högfrekventa maskiner
-
Plastsvetsutrustning
-
Ultraljudsmaskiner
-
Specialanpassad utrustning
För tillverkare som upplever upprepade blistförpackningsfel kan rätt lösning innebära en kombination av materialanalys, optimering av maskinparametrar, formförbättring och utrustningskonfiguration.
Chenghao kan hjälpa till att utvärdera produktionskraven och utveckla en lämplig förpackningslösning.
Slutsats
Blåsförpackningsdefekter kan bero på många olika faktorer, inklusive materialvariation, ojämn uppvärmning, dålig vakuumprestanda, formdesign, kylförhållanden, trimning och tätning.
Det mest effektiva sättet att förbättra kvaliteten är att behandla hela formningsprocessen som ett enda system.
Tillverkare bör fokusera på:
-
Konsekventa råmaterial
-
Stabil uppvärmning
-
Tillförlitligt vakuum och tryck
-
Korrekt formdesign
-
Kontrollerad kylning
-
Noggrann beskärning
-
Pålitlig tätning
-
Förebyggande underhåll av utrustning
Genom att systematiskt kontrollera dessa faktorer kan tillverkare minska skrot, förbättra förpackningarnas utseende och uppnå mer konsekvent produktion.
Kontakta Chenghao Machinery för att diskutera dina problem med blisterförpackning och hitta en formnings- eller tätningslösning anpassad efter dina produktionsbehov.